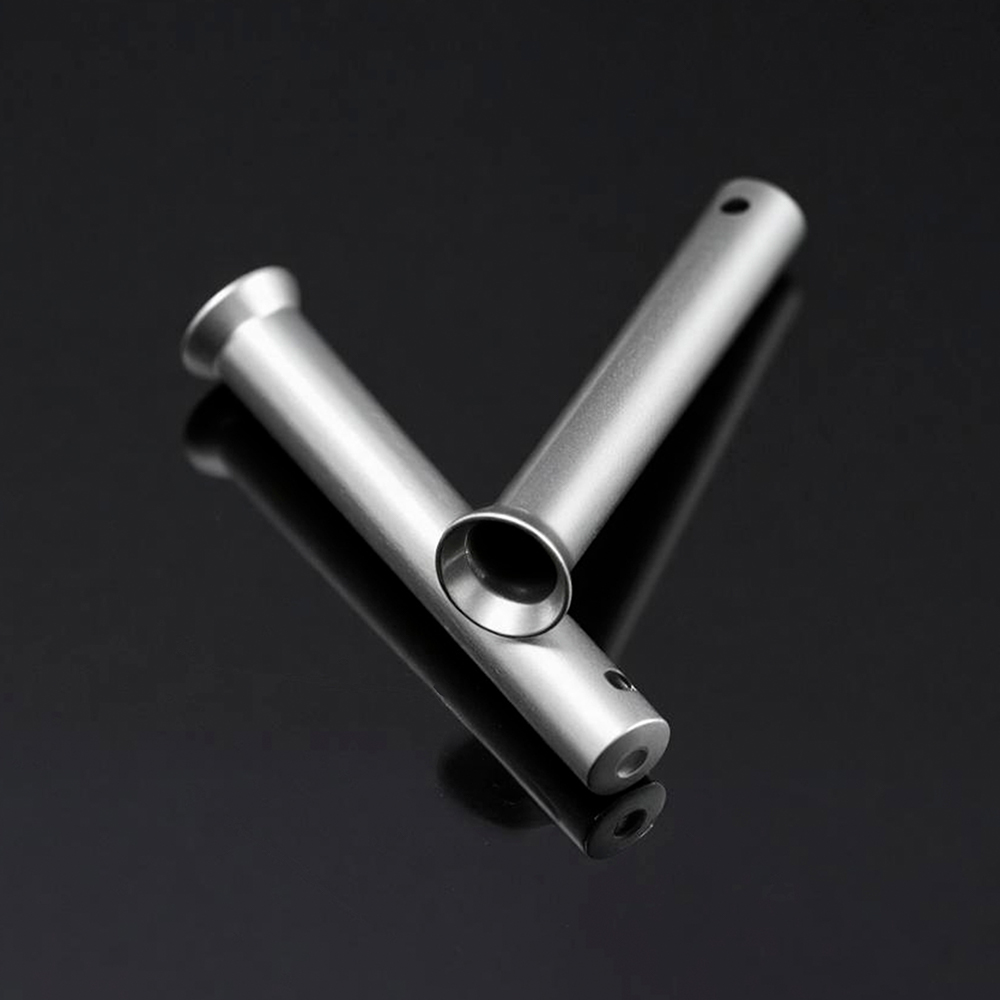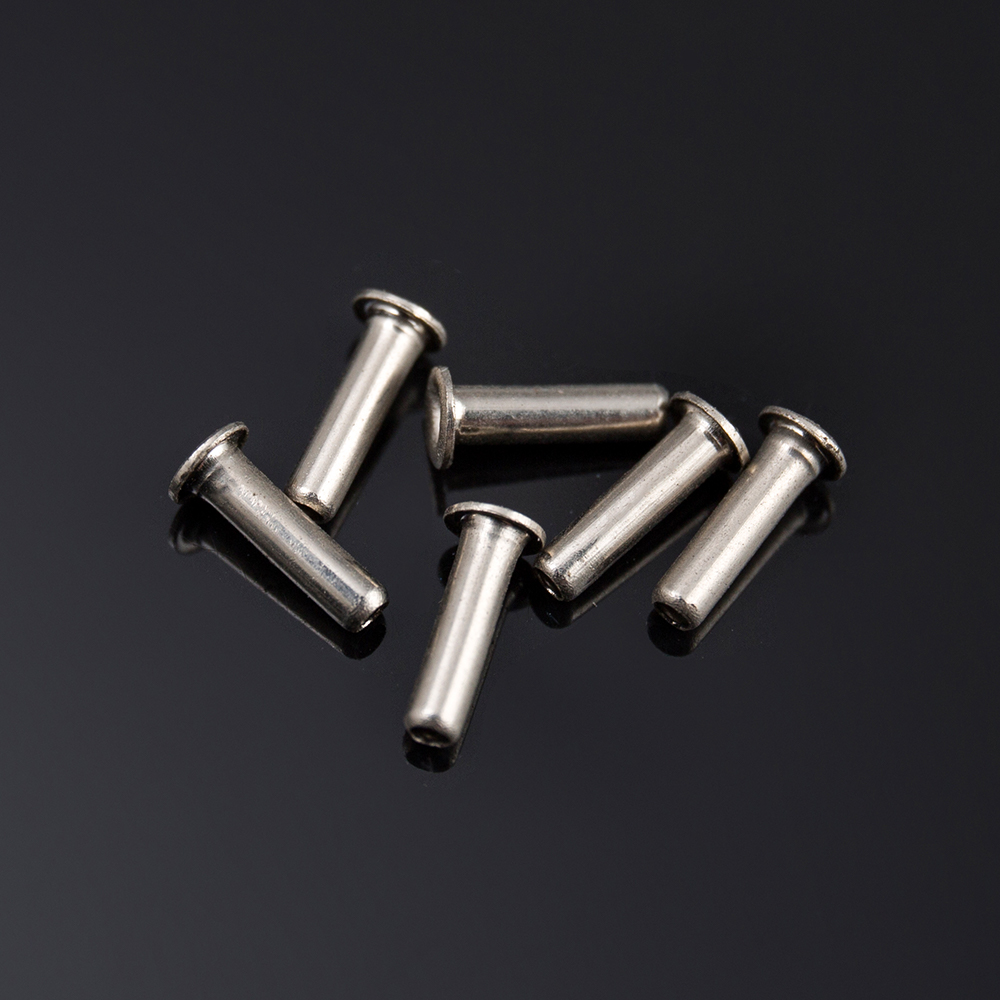

Puoliputkimainen niitti, jossa on 2 mm:n varsi, kantaa usein laparoskooppisen saksin tai biopsiapihdistön leuan täyden nivelen. Se maksaa muutaman sentin materiaalilasissa ja on suunnittelutiedoston riskialttiimpien osien joukossa: jos lääkinnällisen laitteen niitti on liian kova, liitos takertuu; jos se on liian pehmeä, leuat kehittävät välystä toistuvien autoklaavijaksojen jälkeen; jos seos on väärä, samasta niitistä tulee korroosiokohta ja bioyhteensopivuuskysymys yhdessä versiossa.
Useimmat hankintatiimit kohtaavat tämän ongelman myöhään, yleensä kun pöytätestin läpäissyt ensimmäisen tuotteen näyte palaa steriloinnin validoinnista piirustuksen ulkopuolella olevalla vääntömomentilla. Niitin geometria ei koskaan ollut vaikea osa. Vaikeinta on materiaalin sukutaulu, kovuusalue, pinnan kunto ja kovettumisprosessi.
Lääketieteellisen laitteen niitti on lääkinnällisten laitteiden kokoonpanoon tarkoitettu pysyvä kiinnike, jota määrittelee vähemmän muoto kuin todisteet: sertifioitu materiaali, valvottu kovuus, dokumentoitu puhtaus, kelvolliset mitat ja asennusprosessi, joka voidaan toistaa auditoinnissa.
Lääketieteellisen laitteen niitti on kylmäpäinen tai koneistettu kiinnike, jonka seos, kovuus, mitat, pinnan kunto ja asetusparametrit on määritelty lääkinnällisten laitteiden valmistajan laatujärjestelmälle siten, että jokainen valmis liitos voidaan validoida, jäljittää lämpönumeroon ja toistaa tuotantoerien kesken.
Fyysisesti osaa ei voi erottaa kaupallisesta puoliputkimaisesta niitistä. Ero näkyy neljässä paikassa:
Poista jokin näistä neljästä ja niitti muuttuu vaatimustenvastaiseksi odottamassa seuraavaa toimittajan auditointia.
Puoliputkimaiset niitit kattavat useimmat uudelleenkäytettävien instrumenttien nivelliitokset, kiinteät niitit kestävät rakenteellisia ja leikkauskuormia, ja putkimaiset ja sokeat niitit käsittelevät silmukoita, koteloita ja kokoonpanoja, joihin pääsee käsiksi vain toiselta puolelta.
| Niitti tyyppi | Yhteinen toiminta | Tyypillinen lääketieteellinen käyttö | Asetusmenetelmä |
| Puoliputkimainen | Pivot tai kontrolloitu pakkaus | Sakset, pihdit, kelauslaitteet, puristimet | Orbitaali tai isku |
| Putkimainen ja silmukka | Kanavamateriaali, matalaprofiilinen holkki | Elektrodikontaktit, kanyylin vuoraukset, liitinkuoret | Orbitaali tai spin |
| Kiinteä | Suurin leikkauslujuus, pysyvä liitos | Instrumenttikehykset, kahvat, sterilointialustat | Iskupuristin |
| Sokea, murtaa kara | Yksipuolinen pääsy, suljettu tai avoin pää | Laitekotelot, kertakäyttöiset kotelot | Käsi- tai pneumaattinen työkalu |
| Aja | Nopea säätö, pieni puristuskuorma | Kannet, paneelit, ei-steriilit laitteistot | Vasara tai puristin |
| Mukautettu kylmäpäinen | Geometria kirjoitettu yhden liitoksen ympärille | OEM-nivelmekanismit | Vahvistetun prosessin mukaan |
Jos liitoksen on käännettävä, niitin on pyöräytettävä päätä ilman, että molemmat osat vedetään kovaan kosketukseen. Jos liitoksen on kestettävä kaksi levyä pysyvässä puristuksessa, kiinteä niitti tai olkaruuvi on yleensä parempi ratkaisu.
316L ruostumaton teräs on lääkinnällisten laitteiden niittien oletuseos. Se kylmäpäillään puhtaasti, kestää höyry- ja etyleenioksidisterilointia ja on saatavilla täydellisellä jäljitettävyydellä langasta valmiiseen osaan. Titaanilaadut hallitsevat painoa, MRI-käyttäytymistä tai galvaanista eristystä, ja lujat seokset, kuten MP35N, on varattu liitoksille, joiden on kestettävä miljoonia kuormitussyklejä.
Pelkkä vahvuus harvoin ratkaisee aineellista kysymystä. Kovempi metalliseos voi tuottaa huonomman nivelliitoksen, koska kova varsi ei rullaa ohjattuun päähän ohuessa 1,5 mm:n osassa. Siksi korostettu 316L-rivi pysyy työhevosena huolimatta siitä, että se on suunnilleen puolet Ti-6Al-4V:n vetolujuudesta.
Sterilointi ratkaisee enemmän malleja kuin kuorma. Höyryautoklaavisyklit 134 C:ssa aiheuttavat kloridijännityskorroosiota väärässä ruostumattomassa laadussa, gammasäteily tyypillisillä 25–40 kGy:n annoksilla kulkee 316L:n ja titaanin läpi ilman merkittävää lujuuden menetystä, ja toistuvat eteenioksidisyklit jättävät jäämiä, jotka on puhdistettava ISO-109-rajoihin.
Passivointi on prosessivaihe, jolla on oma validointinsa. ASTM A967 luettelee useita reittejä, ja typpihaposta sitruunahappoon siirtyminen muuttaa valmiin niitin pinnan kemiaa niin paljon, että liitos on tarkistettava uudelleen.
Kaksi numeroa ratkaisee useimmat niittiliitosvauriot: varren ja reiän välinen halkaisijavälys ja varren kovuus. Kaikki muu on toissijaista.
Kääntyvän niittiliitoksen hyväksyntä mitataan liitoksesta: vääntömomentti, välys ja pään korkeus asettamisen jälkeen. Niitin omat vetomitat ovat vain puolet spesifikaatiosta.
Niitin toimittajat arvioidaan niin dokumenttien kuin osien perusteella. FDA:n laadunhallintajärjestelmäasetus on 2. helmikuuta 2026 lähtien yhdenmukaistanut 21 CFR Part 820 -standardin ISO 13485 -standardin kanssa, mikä tekee toimittajan tietueista osana laitteen valmistajan omaa vaatimustenmukaisuuspintaa.
Muutoshallinta on lause, joka aiheuttaa eniten kipua. Toimittaja, joka vaihtaa lankamyllyn, temperoinnin tai pinnoituskemian ilman ennakkoilmoitusta, mitätöi asiakkaan prosessin validoinnin, vaikka jokainen saapuva näyte silti läpäisi tarkastuksen.
Yksi pätevä toimittaja on yksi epäonnistumispiste. Lääketieteelliset niittiohjelmat pysyvät vakaina, kun piirustus jäädytetään ennen hankinnan aloittamista ja kahdella toimittajalla on samat vaatimukset.
Luettelon halvin niitti tulee laitteen kalleimmaksi osaksi sinä päivänä, jona auditointi löytää jäljittämättömän erän.
316L ruostumaton teräs kattaa suurimman osan käyttökohteista, koska se kylmäpäistä hyvin, hyväksyy passivoinnin ja kestää höyryn, etyleenioksidin ja gammasteriloinnin. Titanium Grade 2 ja Grade 5:tä käytetään, kun paino, MRI-yhteensopivuus tai galvaaninen eristys ovat tärkeitä, ja MP35N esiintyy korkeakierrosliitoksissa.
Kyllä, jos toimittaja voi pitää eritelmän. Osan on täytettävä laitteen bioyhteensopivuus- ja puhtausvaatimukset, oltava erän jäljitettävyys ja asennettava validoidulla prosessilla. Useimmat kaupalliset niittilinjat eivät voi toimittaa lämpötasodokumentaatiota tai muuttaa ohjausta, ja tämä estää ne.
Aseta ensin reiän toleranssi, H9 tai H10 kääntöliitokselle, ja määritä sitten halkaisijavälys, varren kovuusalue ja telan pään korkeus. Viimeistely kootun liitoksen toiminnallisilla vaatimuksilla, kuten nivelen vääntömomentti 0,02–0,2 newtonmetriä ja suurin aksiaalinen välys 0,1 mm.
Niitit esiintyvät enimmäkseen instrumenteissa, jakelujärjestelmissä ja steriileissä pakkauslaitteistoissa pitkäaikaisten implanttien sijaan. Kun niitti menee implantoitavaan kokoonpanoon, lejeeringin on oltava implanttilaatuista, pinnan on täytettävä asiaankuuluva ISO 10993-1 -testausluokka ja säätöprosessi on validoitava kyseiselle laitteelle.
Sovita niitti liitokseen, dokumentoi liitos ja hyväksy sitten kaksi toimittajaa samaa piirustusta vastaan. Tämä määräys estää kahden sentin osan keskeyttämään laitteen julkaisua.