





ASME B18.2.1 vs. DIN 931/933 kuusiokolopultin alaosan täytteen säde: Miten erot vaikuttavat olennaisesti väsymykseen ja stressiin keskittymiskertoimeen (Kt)?
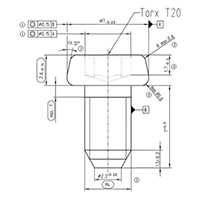
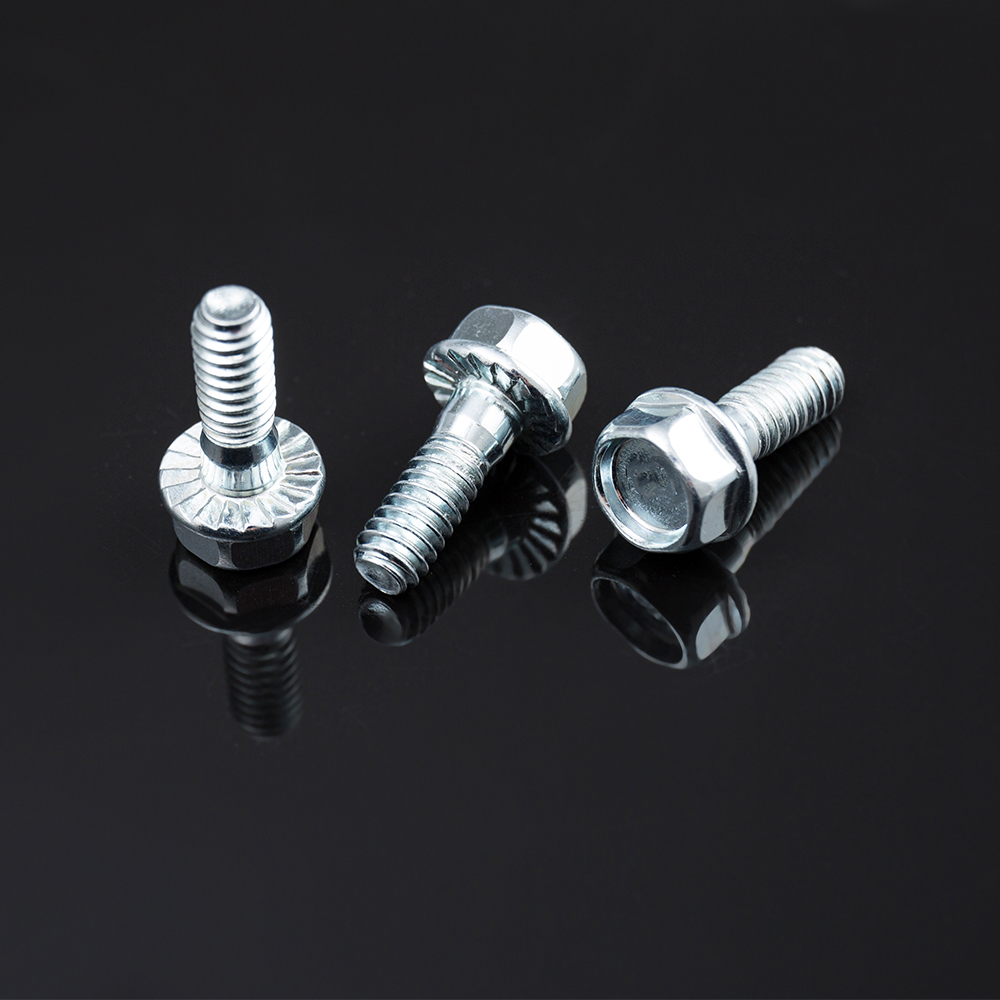
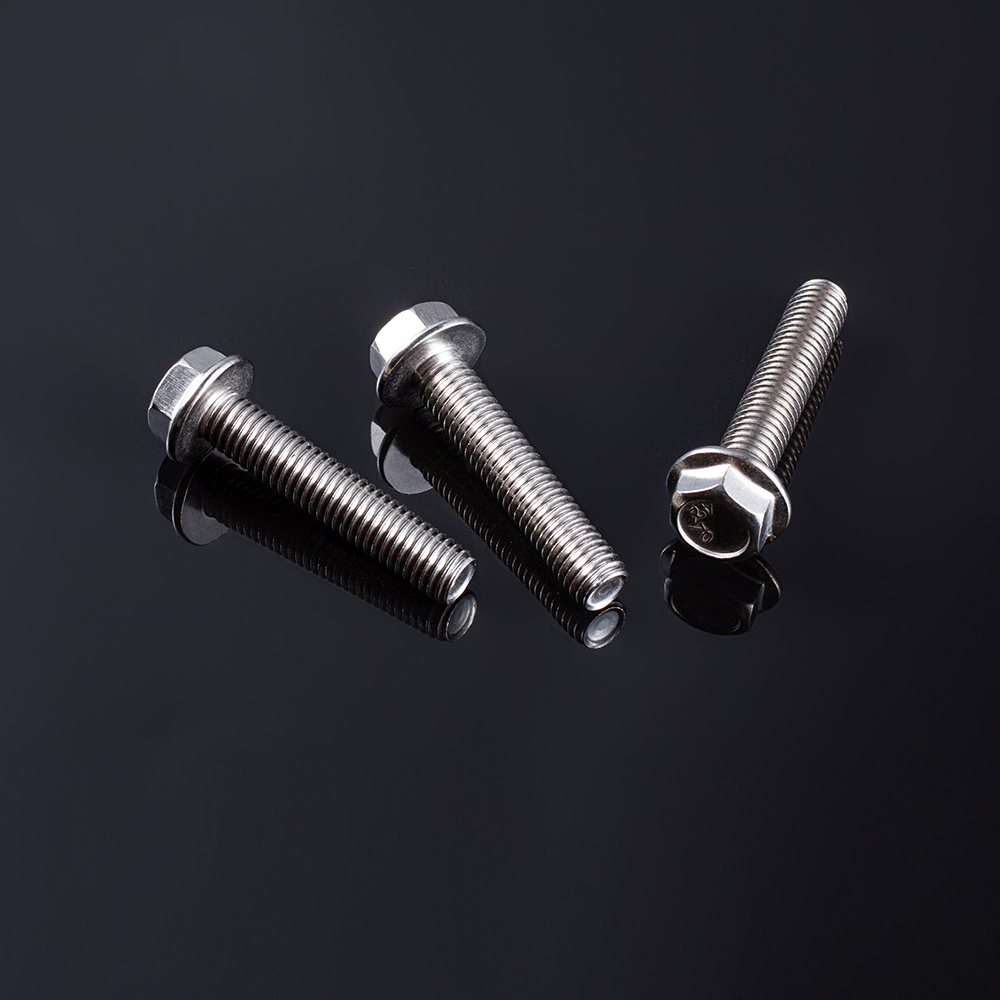
Pään alla oleva fileen säde – pultin pään ja varren välinen kaareva siirtymäalue – on yksi kriittisimmistä geometrisista ominaisuuksista, joka määrittää kuusiopultin väsymissuorituskyvyn. Vaikka ASME B18.2.1 (amerikkalainen standardi) ja DIN 931/933 (saksalainen standardi) määrittelevät molemmat kuusiopultit yleiseen teolliseen käyttöön, niiden erilaiset vaatimukset tälle fileen geometrialle vaikuttavat syvästi jännityskeskittymiseen ja väsymisikään. Tässä artikkelissa käsitellään näitä eroja koneenrakennuksen ja valmistuksen näkökulmasta.
1. Vakioerot: fileen säteen vaatimukset
Seuraavassa taulukossa on yhteenveto tärkeimmistä mitta- ja suunnittelufilosofiaeroista ASME- ja DIN-kuusiopulttien välillä koskien aluslevyä.
| Parametri | ASME B18.2.1 (tuumainen sarja) | DIN 931/933 (metrinen sarja) |
|---|---|---|
| Fileen säteen määritelmä | Määritetty enimmäissäteeksi, mikä mahdollistaa laajan valmistustoleranssialueen | Määrittää vähimmäissäteen, joka varmistaa tasaisemman siirtymän väsymiskriittisissä sovelluksissa |
| Tyypillinen sädealue (M10–M24 vastaava) | 0,8–1,4 mm (max.) | ≥ 1,0 mm (min.) |
| Mittausviite | Mitattu pään ja varren risteyksestä | Mitattu sädemittarilla; on täytettävä vähimmäisvaatimus |
| Suunnittelufilosofia | Priorisoi tuotantotalouden hyväksyttävällä mutta korkeammalla Kt | Priorisoi väsymislujuutta pienemmällä Kt:lla ja pidennetyllä käyttöiällä |
2. Stressin keskittymisen fysiikka: kuinka fileen säde vaikuttaa Kt
Stress Concentration Factor (Kt) kuvaa nimellisjännityksen vahvistumista geometrisessa epäjatkuvuudessa. Pään alla olevalle fileelle pienempi säde keskittää jännityksen kapeammalle alueelle, mikä lisää dramaattisesti paikallista jännityshuippua. Fysiikka on vakiintunut:
- Paikallinen stressihuippu: Terävä, pienisäteinen filee pakottaa jännitysvirtauslinjat taipumaan jyrkästi luoden paikallisen jännityshuipun, joka voi olla useita kertoja suurempi kuin varren nimellinen jännitys.
- Jännitysgradientti: Suurempi säde levittää jännityksen suuremmalle alueelle, pienentäen huippuarvoa ja luoden suotuisamman jännitysgradientin – alentaa tehokkaasti halkeaman alkamisvoimaa.
- Syklisen latauksen haavoittuvuus: Dynaamisen kuormituksen alaisena korkea jännityspitoisuus terävässä fileessä tulee ensisijaiseksi paikaksi väsymishalkeamien muodostumiselle, mikä johtaa ennenaikaiseen vaurioitumiseen.
Kokeellinen näyttö vahvistaa tämän yhteyden: fileen säteen lisääminen minimistä suurempaan optimoituun arvoon vähentää jännityskeskittymiskerrointa merkittävästi. Elementtianalyysit ovat osoittaneet, että fileen geometrian optimointi voi vähentää Von-Mises-jännitystä yli 40 % Kt:n pudotessa ~9,08:sta ~5,35:een.
Kiinnittimien väsymistestit ovat osoittaneet, että suurempi fileen säde voi suoraan pidentyä väsymisen käyttöikää – joissakin tapauksissa kertoimella 2 tai enemmän identtisillä syklisillä kuormituksilla.
3. Väsymyksen käyttöiän vaikutukset: Kumpi standardi toimii paremmin?
Koska väsymishalkeamat alkavat tyypillisesti jännityskeskittymiskohdissa, pään alla oleva filee on tunnettu kriittinen vyöhyke – sen osuus on noin 15 % pultin väsymisvaurioista. Standardin lähestymistapa viisteen säteeseen vaikuttaa suoraan pultin suorituskykyyn syklisissä kuormituksissa.
- DIN-tyylinen (suurempi minimisäde): Suuremman vähimmäissäteen vaatimus alentaa jännityskeskittymää, jolloin pultti kestää paremmin väsymishalkeaman alkamista. Tämä on erityisen hyödyllistä sovelluksissa, joissa on kohtalainen tai suuri syklinen kuormitus ja tärinä.
- ASME-tyyli (maksimi säde laajalla toleranssilla): Vaikka standardi sallii laajan alueen, se ei vaadi suurta vähimmäissädettä. Pultit, jotka on valmistettu säteillä toleranssin alemmassa päässä, kokevat korkeamman jännityspitoisuuden ja lyhemmän väsymisiän verrattuna DIN-vastineisiinsa.
On syytä huomata, että suurin osa pultin väsymisvaurioista tapahtuu ensimmäisellä kiinnittyvällä kierteellä (noin 70 %), ja kierteen ulospääsy ja pään alaosa edustavat seuraavaksi haavoittuvimpia paikkoja. Kuitenkin sovelluksissa, joissa kierrekiinnitys on hyvin suunniteltu ja kuormituksen jakautuminen optimoitu, yläpinnasta tulee ratkaiseva tekijä.
4. Valmistusnäkökulma: Optimaalisen fileegeometrian saavuttaminen
Valmistusprosesseilla on ratkaiseva rooli halutun fileen geometrian ja sen väsymistä lisäävien vaikutusten saavuttamisessa. Kylmäsuuntausprosessi luo luonnostaan fileen, mutta sen säde ja pinnan laatu voivat vaihdella merkittävästi. Pintakäsittelyt, kuten fileen valssaus tai rullaus, voivat pidentää väsymisikää entisestään tuomalla hyödyllisiä puristusjäännösjännityksiä ja parantamalla pinnan viimeistelyä.
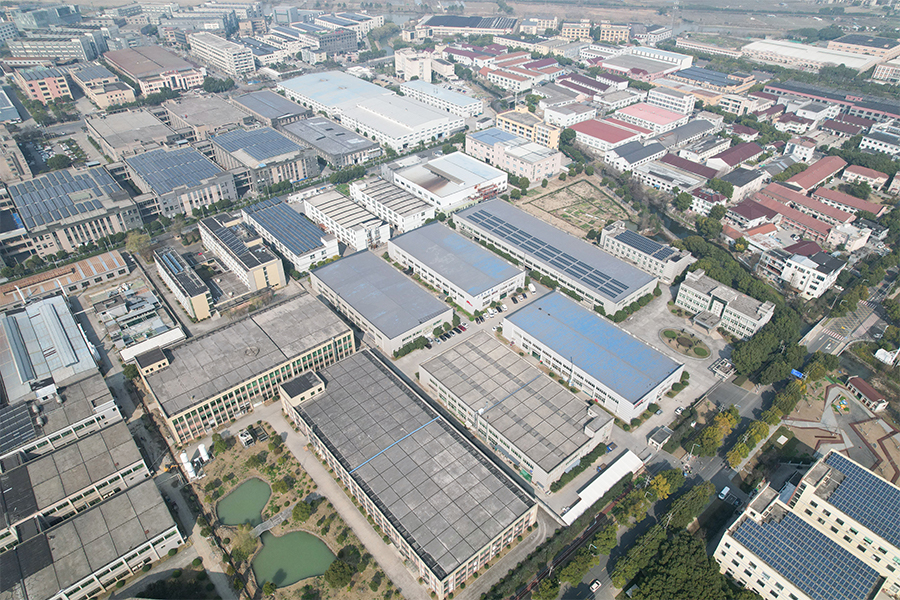
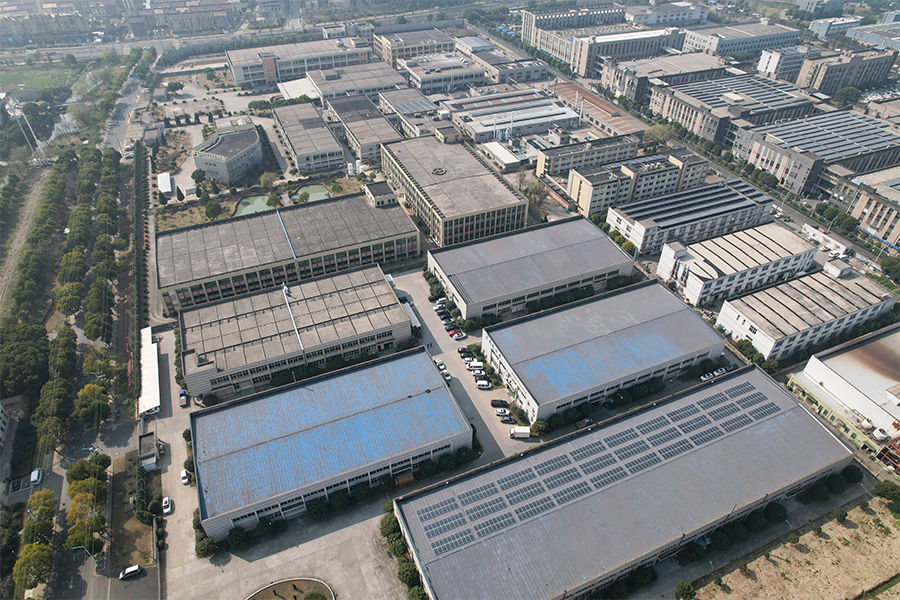
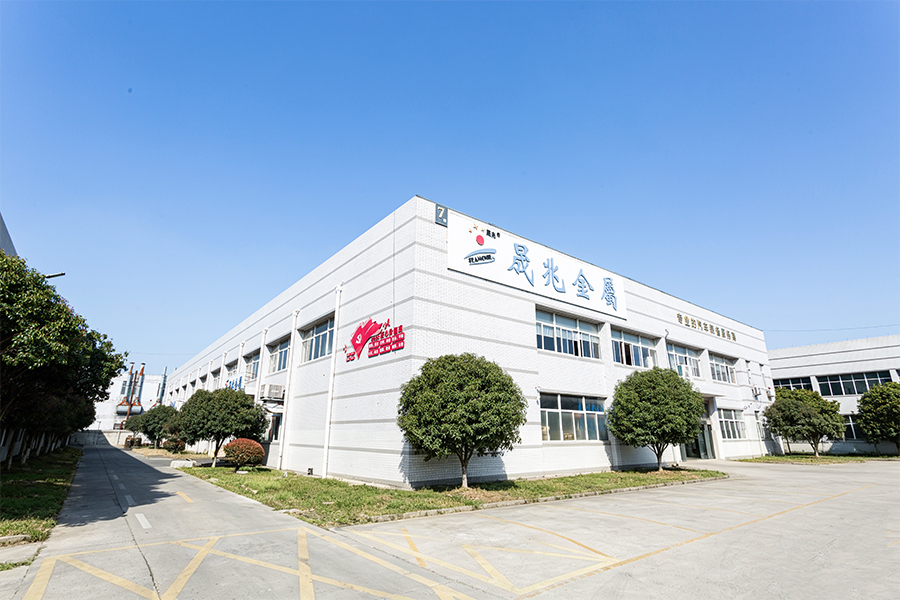
Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) on SEA Monies Metal Co., Ltd.:n alainen perheyritys, joka on perinyt 20 vuoden perhekokemuksen ja laatuperinnön metallien valmistuksessa. Shengzhao Metalin vahvaan tuotantokapasiteettiin ja toimitusketjun etuihin tukeutuen olemme erikoistuneet korkealaatuisten metallituotteiden T&K-toimintaan, tuotantoon ja maailmanlaajuiseen myyntiin. Perheen pyrkimyksenä tarkkuuteen, tiukkaan työasenteeseen ja pitkäaikaiseen sitoutumiseen toimitamme vakaita ja luotettavia tuotteita ja palveluita asiakkaille kaikkialla maailmassa.
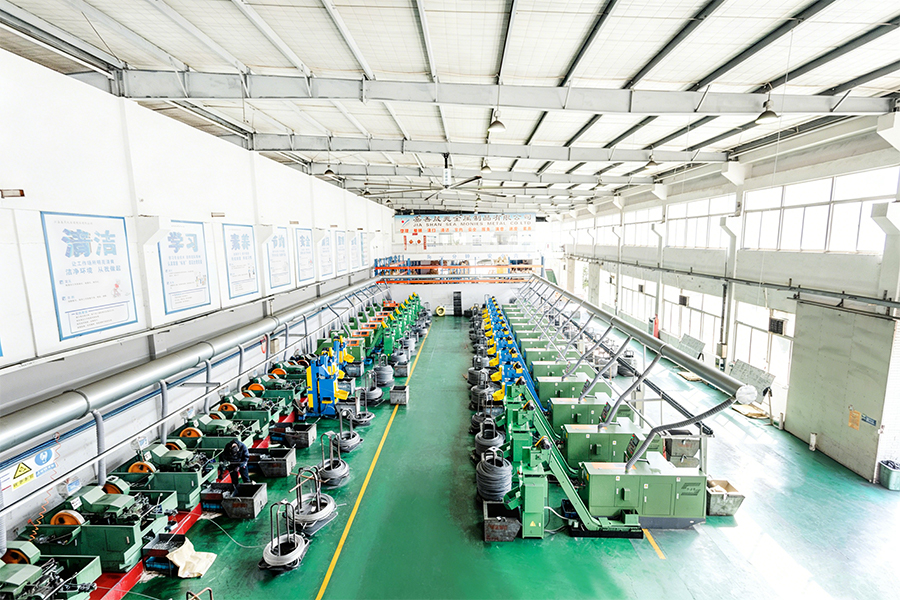
Hyödynnämme tehtaan vankkaa T&K- ja tuotantokapasiteettia, ja olemme erikoistuneet erittäin lujiin niitteihin, pultteihin, muttereihin, aluslevyihin, tappeihin, ruuveihin ja erilaisiin ei-standardeihin mukautettuihin osiin. Tuotevalikoimamme kattaa materiaalit, kuten ruostumattoman teräksen, seosteräksen, alumiiniseoksen, kuparin ja erikoisseokset hyödyntäen prosesseja, kuten kylmäpäällystystä, kuumataontaa ja CNC-työstöä. Tuotteitamme viedään yli 25 maahan, ja ne palvelevat yli 200 asiakasta.
Chance & Union on sitoutunut yhdistämään saumattomasti "Valmistettu Kiinassa" kansainvälisille markkinoille ja tarjoamaan maailmanlaajuisille asiakkaille yhden luukun kiinnitysratkaisuja tutkimuksesta ja kehityksestä massatuotantoon ammattiteknologian ja poikkeuksellisen laadun avulla. Asiakkaille, jotka tarvitsevat erinomaista väsymiskykyä, voimme valmistaa kuusiopultteja optimoiduilla ulokkeilla, jotka täyttävät tai ylittävät DIN-vaatimukset.
5. Usein kysytyt kysymykset (FAQ)
- Q1: Ovatko ASME- ja DIN-kuusiopultit vaihdettavissa väsymiskriittisissä sovelluksissa?
V: Ei ilman fileen geometrian tarkistamista. Vaikka molemmat standardit ovat mitoiltaan samanlaisia, ASME-standardin laajempi fileen toleranssi voi johtaa terävämpiin säteisiin, jotka lyhentävät väsymisikää. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) suosittelee vähimmäissäteen ja pinnan viimeistelyvaatimusten määrittämistä tasaisen väsymissuorituskyvyn varmistamiseksi. - Kysymys 2: Kuinka voin tarkistaa vastaanotetun pultti-erän alaosan kulman säteen?
V: Fileen säde voidaan tarkastaa sädemittareiden, optisten vertailulaitteiden tai koordinaattimittauslaitteiden (CMM) avulla. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) tarjoaa tarkastusraportteja ja voi räätälöidä valmistusparametreja varmistaakseen, että ne täyttävät määritetyt fileevaatimukset. - Kysymys 3: Voivatko valmistuksen jälkeiset prosessit parantaa pulttien väsymisikää pienillä säteillä?
V: Kyllä. Fileen valssaus lämpökäsittelyn (kylmätyöstö) tai rullaleikkauksen jälkeen voi aiheuttaa puristusjäännösjännityksiä, jotka pidentävät merkittävästi väsymisikää. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) tarjoaa näitä lisäarvopalveluja parantaakseen vakio- ja räätälöityjen kuusiopulttien suorituskykyä.
ASTM A153 vs. ISO 1461: M20- ja suurempien HDG-kuusiopulttien pinnoitteen paksuuserojen määrittäminen
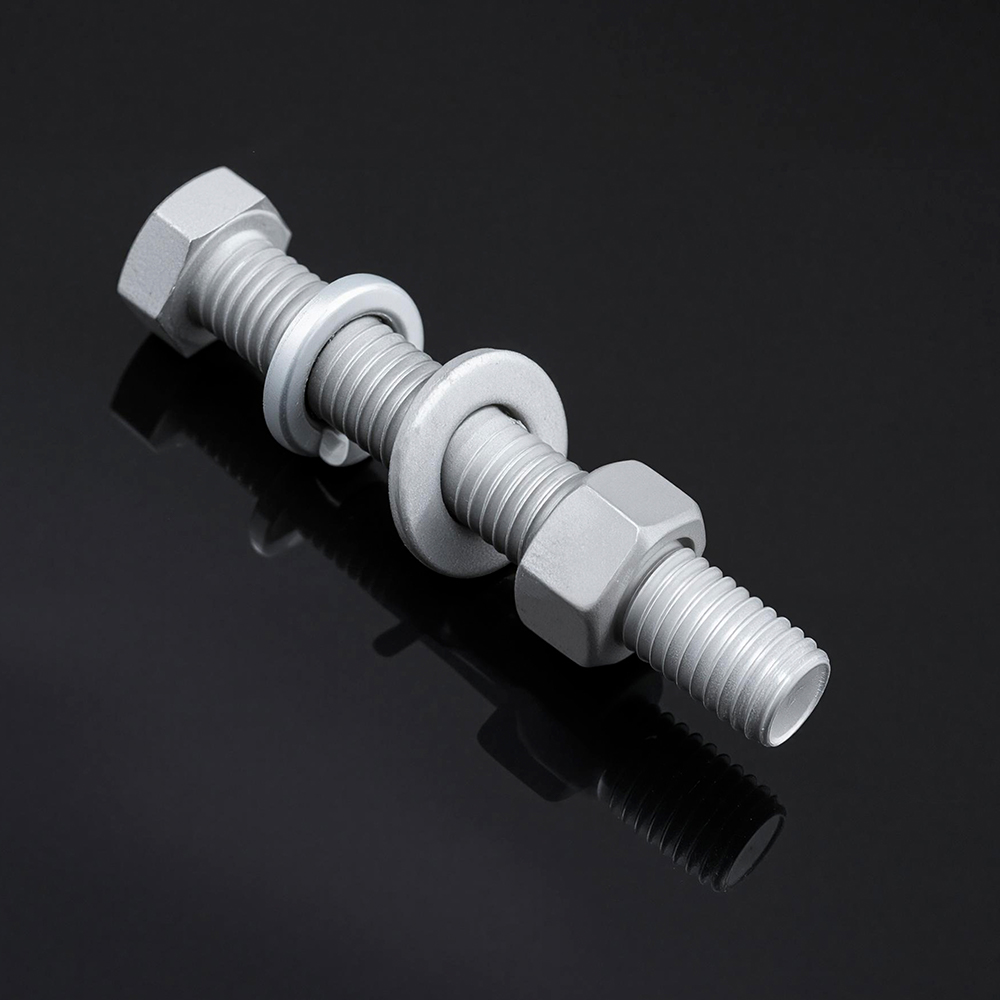
Kun määritetään kuumasinkitty (HDG) kuusiopultit raskaassa infrastruktuurissa – voimansiirtotorneissa, siltaliitännöissä tai offshore-alustoissa – valinta ASTM A153- ja ISO 1461 -standardien välillä määrittää suoraan korroosiosuojauksen vähimmäistason. M20- ja halkaisijaltaan suurempien kiinnikkeiden (yleensä > 6 mm tai 1/4 tuuman vastaavat) standardit eroavat toisistaan huomattavasti pinnoitteen paksuusvaatimuksissa. Tämä artikkeli tarjoaa rinnakkaisen kvantitatiivisen vertailun ja selittää käytännön seuraukset.
1. Perustava ero: laitteisto vs. yleiset valmistukset
ASTM A153 on erityisesti suunniteltu "laitteistoille" - kierrekiinnittimille, aluslevyille ja vastaaville pienille tai sentrifugoiduille esineille. ISO 1461 (ja sen alueellinen vastaava EN ISO 1461) sitä vastoin koskee laajalti valmistettuja terästuotteita, mukaan lukien rakenneosat, levyt ja putket. Vaikka ISO 1461 sisältää erillisen osion sentrifugoiduille tuotteille (mukaan lukien kierrekiinnikkeet), sen paksuustaulukot on strukturoitu teräksen paksuusluokkien eikä kiinnitinluokan mukaan.
M20- ja suurempien kuusiokolopulttien kohdalla molemmissa standardeissa sovelletaan samaa perusperiaatetta: perusteräksen paksuus ylittää 6 mm, mikä laukaisee korkeimman pinnoitepaksuustason. Vaaditut minimit vaihtelevat kuitenkin huomattavasti.
2. Kvantitatiivinen pinnoitteen paksuuden vertailu
Seuraavassa taulukossa on esitetty molempien standardien vähimmäispinnoitteen paksuusvaatimukset M20- ja suuremmille HDG-kuusiopulteille.
| Parametri | ASTM A153 (Class C – Kiinnikkeet > 3/8″ / M10) | ISO 1461 (sentrifugoidut esineet, joiden halkaisija on > 6 mm) |
|---|---|---|
| Paikallinen pinnoitteen vähimmäispaksuus | 1,7 mil ≈ 43 µm | 40 µm (ekvivalentti 285 g/m²) |
| Pienin keskimääräinen (keskimääräinen) pinnoitteen paksuus | 2,1 mil ≈ 53 µm | 50 µm (ekvivalentti 360 g/m²) |
| Pinnoitteen massaviite | Paksuus mitattuna suoraan (milj tai µm) | Ilmoitettu sekä µm että g/m² |
| Mittausmenetelmä | Magneettinen paksuusmittari tai gravimetrinen | Magneettinen paksuusmittari tai gravimetrinen |
| Tyypillinen sovellus | Pultit, mutterit, aluslevyt ja muut tarvikkeet | Laitteet, rakenneosat ja valmistettu teräs |
Huomautus: ASTM A153 Class C kattaa kiinnikkeet, joiden halkaisija on yli 3/8 tuumaa (≈ M10). M20- ja suurempien pulttien kohdalla tämä luokitus pätee suoraan. Paikallinen vähimmäispaksuus 1,7 mil (≈ 43 µm) on kova vaatimus mille tahansa yksittäiselle näytteelle, kun taas keskipaksuuden on oltava 2,1 mil (≈ 53 µm).
ISO 1461 määrittelee sentrifugoiduille kierretuotteille, joiden halkaisija on yli 6 mm, paikalliseksi vähimmäispaksuudeksi 40 µm ja keskipaksuudeksi 50 µm.
3. Eron käytännön vaikutukset
Kvantitatiivinen ero – noin 3 µm paikallisessa minimissä ja 3 µm keskipaksuudessa – saattaa vaikuttaa pieneltä, mutta sillä on merkittäviä vaikutuksia laadun vaatimustenmukaisuuteen ja käyttöikään.
- ISO 1461:n tiukempi paikallinen vähimmäisvaatimus: 40 µm:ssä ISO 1461:n paikallinen minimi on hieman pienempi kuin ASTM A153:n 43 µm (1,7 mil). ISO 1461:n keskimääräinen 50 µm:n vaatimus on kuitenkin lähellä ASTM:n 53 µm:n vaatimusta. Käytännön ero on tarkastuksessa: ASTM A153 -standardin mukainen erä täyttää automaattisesti ISO 1461 -standardin paksuuden vähimmäisvaatimukset, mutta päinvastaista ei taata, jos paikallinen paksuus putoaa alle 43 µm.
- Tarkastus- ja hylkäyskriteerit: ASTM A153 sallii yksittäisten näytteiden laskemisen paikalliseen minimiin, mikäli näytteen keskiarvo täyttää keskimääräisen vaatimuksen. ISO 1461 soveltaa samanlaista logiikkaa, mutta käyttää hieman erilaisia pyöristys- ja mittausprotokollia.
- Käyttöiän korrelaatio: Paksummat pinnoitteet tarjoavat yleensä pidemmän korroosiosuojan aggressiivisissa ympäristöissä. 3 µm:n ero edustaa marginaalista, mutta mitattavissa olevaa ajan pidentymistä ensimmäiseen punaiseen ruosteeseen nopeutetussa suolasumutestauksessa.
On myös syytä huomata, että ISO 1461 on harmonisoitu EN ISO 10684 -kiinnitysstandardin kanssa kierteiden toleranssivaatimusten osalta, mikä varmistaa, että mutterit voidaan koota ilman hankausta.
4. Valmistus- ja laadunvarmistusnäkökulma
Näiden pinnoitteen paksuuden vähimmäisvaatimusten johdonmukainen saavuttaminen suurihalkaisijaisilla kuusiopulteilla edellyttää upotusajan, poistonopeuden ja linkous-sentrifugointiparametrien tarkkaa hallintaa. Jälkigalvanoinnin jälkeinen kierrekierre tai harjaus on usein tarpeen ISO 965-1 -standardin mukaisen kierteen sovitustoleranssien säilyttämiseksi – tämä vaihe ei saa vähentää pinnoitetta määritettyjen vähimmäisarvojen alapuolelle.
Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) on SEA Monies Metal Co., Ltd.:n alainen perheyritys, joka on perinyt 20 vuoden perhekokemuksen ja laatuperinnön metallien valmistuksessa. Shengzhao Metalin vahvaan tuotantokapasiteettiin ja toimitusketjun etuihin tukeutuen olemme erikoistuneet korkealaatuisten metallituotteiden T&K-toimintaan, tuotantoon ja maailmanlaajuiseen myyntiin. Perheen pyrkimyksenä tarkkuuteen, tiukkaan työasenteeseen ja pitkäaikaiseen sitoutumiseen toimitamme vakaita ja luotettavia tuotteita ja palveluita asiakkaille kaikkialla maailmassa.
Hyödynnämme tehtaan vankkaa T&K- ja tuotantokapasiteettia, ja olemme erikoistuneet erittäin lujiin niitteihin, pultteihin, muttereihin, aluslevyihin, tappeihin, ruuveihin ja erilaisiin ei-standardeihin mukautettuihin osiin. Tuotevalikoimamme kattaa materiaalit, kuten ruostumattoman teräksen, seosteräksen, alumiiniseoksen, kuparin ja erikoisseokset hyödyntäen prosesseja, kuten kylmäpäällystystä, kuumataontaa ja CNC-työstöä. Tuotteitamme viedään yli 25 maahan, ja ne palvelevat yli 200 asiakasta.
Chance & Union on sitoutunut yhdistämään saumattomasti "Valmistettu Kiinassa" kansainvälisille markkinoille ja tarjoamaan maailmanlaajuisille asiakkaille yhden luukun kiinnitysratkaisuja tutkimuksesta ja kehityksestä massatuotantoon ammattiteknologian ja poikkeuksellisen laadun avulla. HDG-kuusiopulttien osalta valvomme tiukasti pinnoitteen paksuutta, jotta se täyttää tai ylittää sekä ASTM A153- että ISO 1461 -vaatimukset, ja jokaisesta erästä toimitetaan täydelliset tarkastusraportit.
5. Usein kysytyt kysymykset (FAQ)
- Kysymys 1: Voiko M20 HDG-pulttien erä täyttää sekä ASTM A153:n että ISO 1461:n samanaikaisesti?
V: Kyllä. Koska ASTM A153:n paikallinen vähimmäisarvo (43 µm) on hieman suurempi kuin ISO 1461:n (40 µm) suuremmille kiinnikkeille, kaikki erät, jotka ovat täysin ASTM A153:n mukaisia, täyttävät myös ISO 1461:n paikalliset ja keskimääräiset vaatimukset. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) valmistaa rutiininomaisesti HDG-kuusiopultteja, jotka täyttävät molemmat standardit, mikä yksinkertaistaa maailmanlaajuista hankintaa. - Q2: Mikä standardi määritellään yleisemmin Pohjois-Amerikan ulkopuolisille infrastruktuuriprojekteille?
V: ISO 1461 on oletusstandardi useimmille eurooppalaisille, Aasian ja Lähi-idän projekteille. Monet kansainväliset määrittäjät kuitenkin hyväksyvät jommankumman standardin edellyttäen, että pinnoitteen paksuus täyttää tai ylittää sovellettavat vähimmäisvaatimukset. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) voi toimittaa tuotteita, jotka on sertifioitu jommankumman standardin tai molempien mukaan projektien vaatimusten perusteella. - Q3: Vaikuttaako paksumpi HDG-pinnoite M20-pulttien kierteen sopivuuteen?
V: Kyllä. Liian paksut pinnoitteet voivat häiritä kierteiden toleransseja. Sekä ASTM A153 että ISO 1461 sallivat kierrekierrettämisen tai harjaamisen sinkityksen jälkeen, jotta varmistetaan mutterin oikea sovitus edellyttäen, että määritetty vähimmäispinnoitteen paksuus säilyy. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) käyttää hallittua linkous-sentrifugointia ja tarvittaessa jälkigalvanointikierteiden puhdistusta varmistaakseen, että pultit ja mutterit kiinnittyvät sujuvasti.