

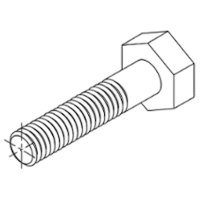

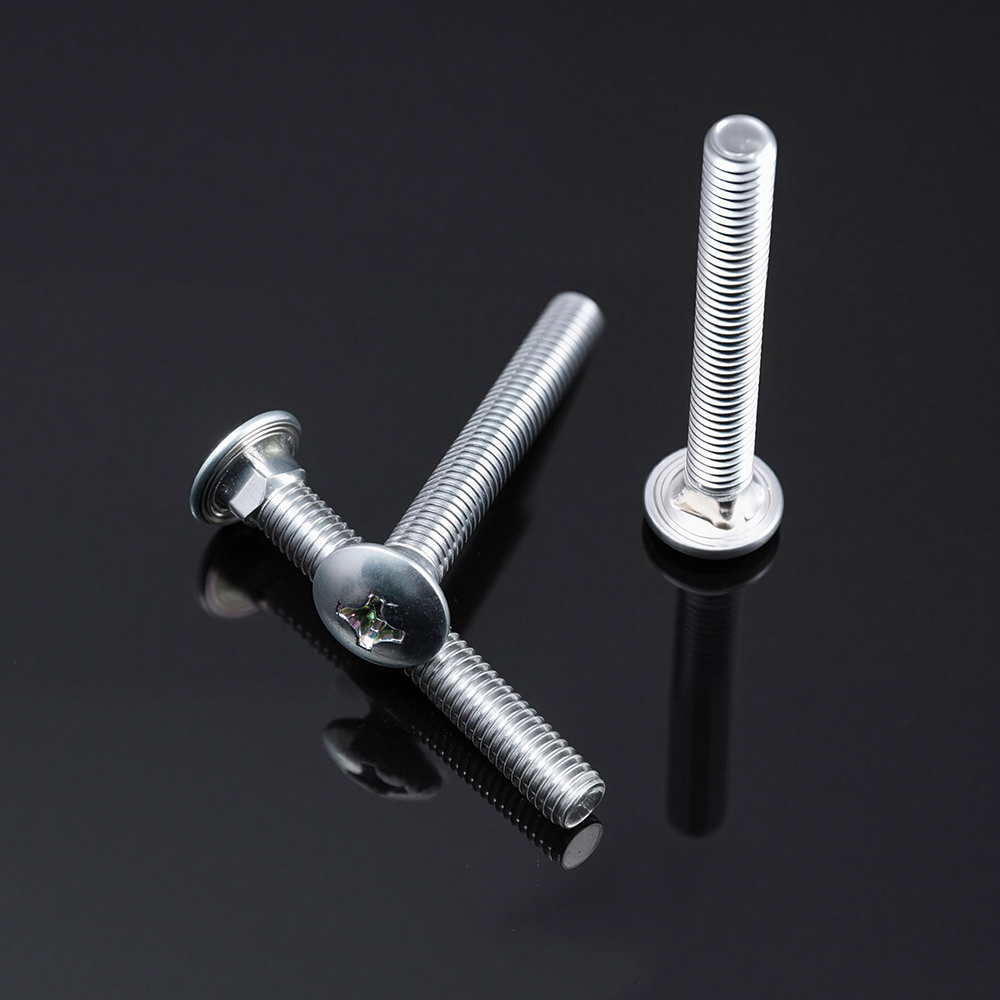
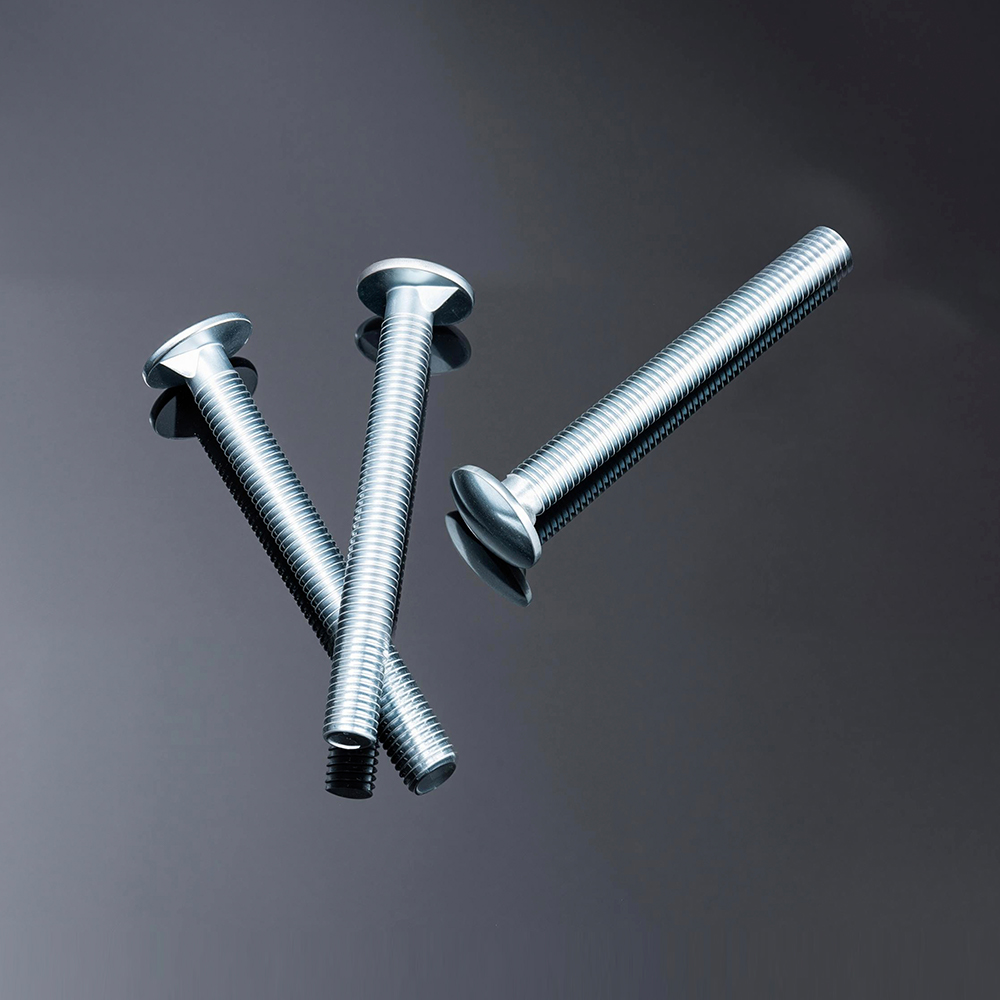
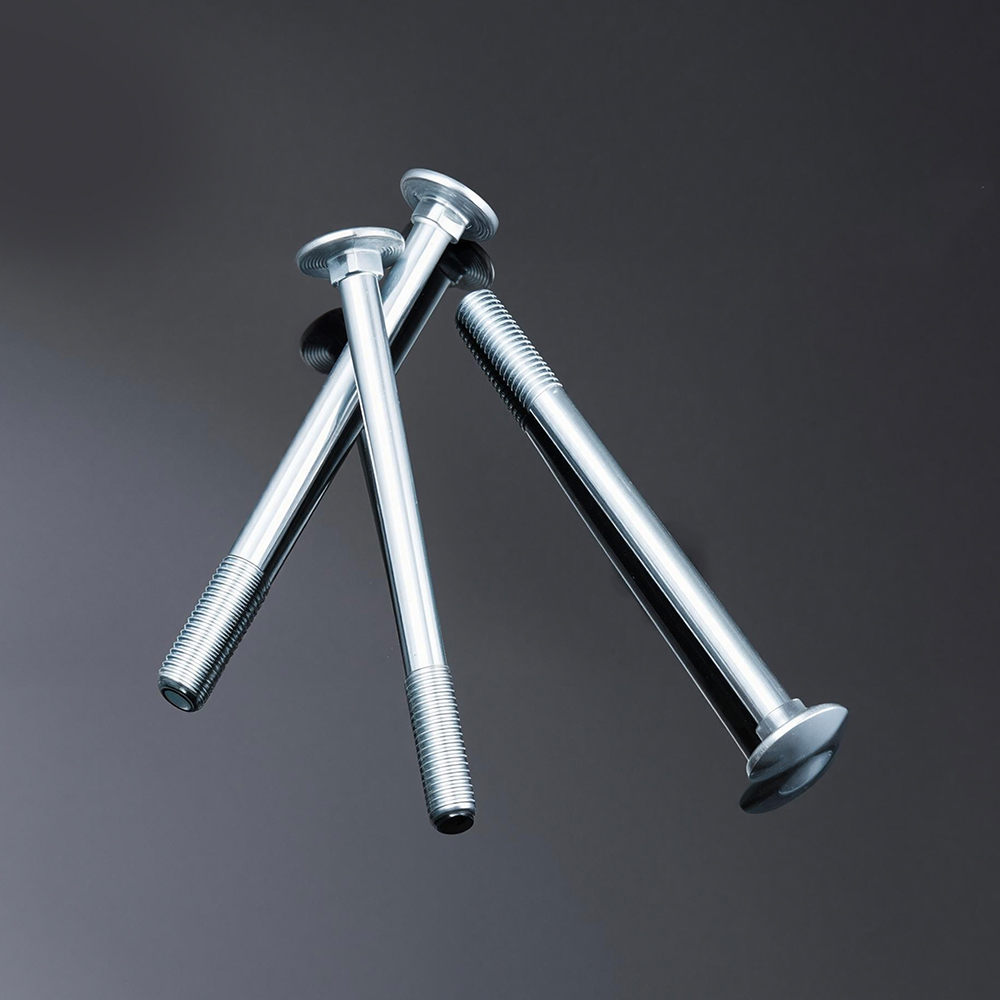
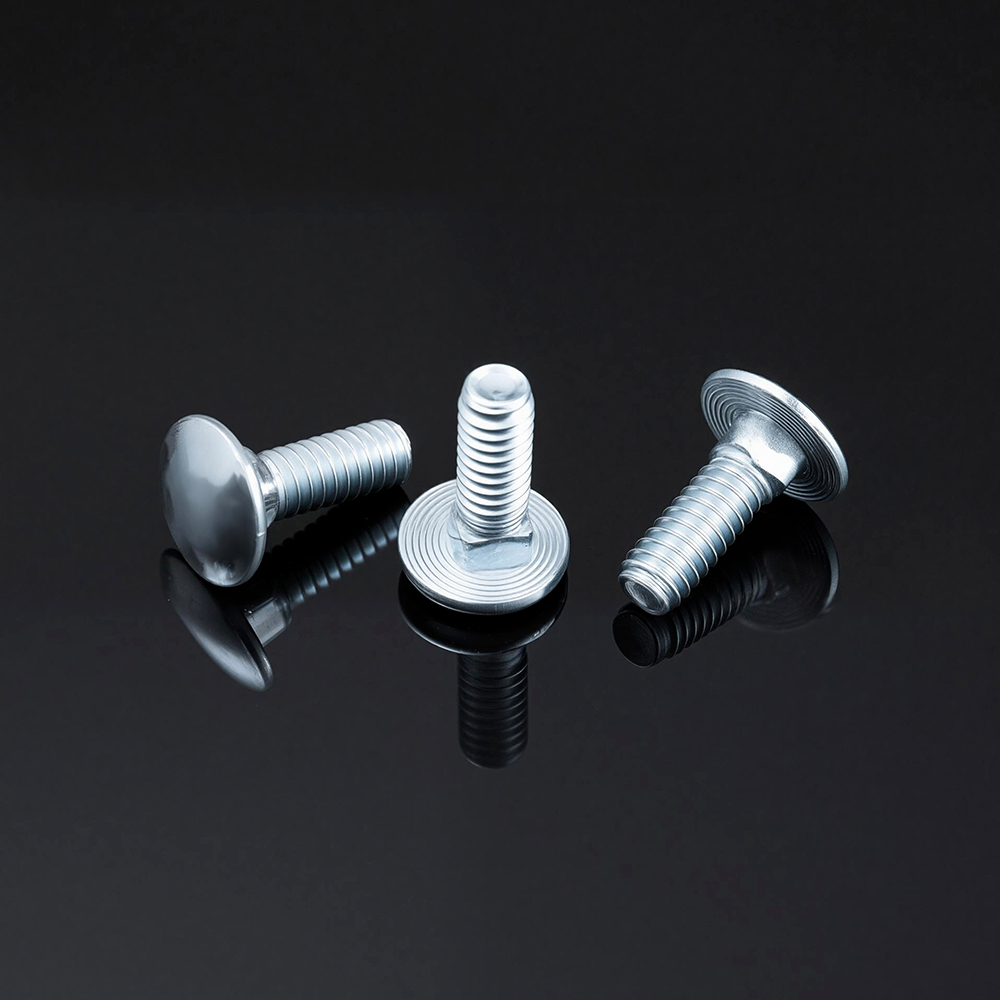



Yhteensopiva nelikulmaisen kaulan upotussyvyys ja upotuspää, jotka takaavat maksimaalisen ulosvetovastuksen havupuussa vs. kovapuussa
Mekaaninen suorituskyky a vaunun pultti Puun liitos määräytyy pohjimmiltaan kahdella toisistaan riippuvaisella geometrisella parametrilla: neliömäisen kaulan upotussyvyys (joka tarjoaa pyörimisen estävän lukituksen) ja pyöreän pään upotussyvyys (joka ohjaa tasaisuutta ja kuorman jakautumista). Maksimaalisen ulosvetovastuksen saavuttaminen aiheuttamatta puun halkeamista vaatii erilaisia strategioita havu- ja lehtipuulle niiden erilaisen tiheyden, puristuslujuuden ja murtumistilojen vuoksi.
1. Puupohjan ominaisuudet: Havupuu vs. lehtipuu
Puun tiheyden ja lujuuden perustavanlaatuiset erot sanelevat suoraan, kuinka kukin alusta reagoi pulttien upottamiseen ja upotukseen. Seuraavassa taulukossa verrataan tärkeimpiä rakenteellisia ominaisuuksia:
| Omaisuus | Havupuu (esim. mänty, kuusi, kuusi) | kovapuu (esim. tammi, pyökki, vaahtera) |
|---|---|---|
| Tyypillinen tiheysalue (kg/m³) | 350-550 | 640-840 |
| Taivutuslujuus (MPa) | 14–50 (luokat C14–C50) | 30–70 (luokat D30–D70) |
| Puristuslujuus (MPa) // vilja | ~40-46 (kuusi/mänty) | Huomattavasti korkeampi |
| Kovuus (Brinell) // rakeinen | 3,2 - 4,0 | Korkeampi (tammi ~5,5) |
| Vikatila ylikiristyksen alla | Puukuitujen puristus/murskaus | Halkeilu/halkeilu jyviä pitkin |
| Vaunun pulttien tyypilliset sovellukset | Terassi, puurunko, yleisrakentaminen | Raskaat puurakenteet, huonekalut, laivapanot |
2. Nelikulmaisen kaulan upotussyvyysvaatimukset
Neliömäisen kaulan tehtävänä on upottaa puuhun estämään pultin pyöriminen mutterin kiristyksen aikana, mikä eliminoi jakoavaimen tarpeen pään puolella. Upotussyvyyden – kuinka pitkälle neliömäinen osa tunkeutuu puuhun – on sovitettava alustan kokoonpuristuvuus ja leikkauslujuus.
- Havupuustrategia (lisätty upotussyvyys): Havupuulla on pienempi tiheys ja puristuslujuus. Luotettavan pyörimisen estävän lukituksen saavuttamiseksi nelikulmainen kaula tulee ajaa täyteen syvyyteensä, jotta kulmat siirtyvät täysin ja tarttuvat ympäröiviin puukuituihin. Koska havupuukuidut puristuvat halkeamisen sijaan, täyssyvä upottaminen tarjoaa maksimaalisen mekaanisen lukituksen ilman halkeilua.
- Hardwood-strategia (tarkkuus upottaminen): Lehtipuut ovat tiheämpiä ja halkeilevampia. Näissä materiaaleissa nelikulmaisen kaulan tulee silti olla täysin upotettuna maksimaalisen ulosvetovastuksen saavuttamiseksi, mutta ohjausreikä on työstettävä tarkemmin. Neliömäinen kaula vaatii tiukasti kiinnitetyn syvennyksen tai varovaisen koputuksen, jotta puuta ei pakoteta irti. Yleinen suunnittelustandardi on esivalmistella kaulan kokoa vastaava neliömäinen ura 100 % tarkkaan upotukseen ilman kiertotoleranssia.
Molemmissa tapauksissa epätäydellinen neliömäinen upottaminen - jossa kaula istuu ylpeänä puupinnasta - on ensisijainen syy pultin pyörimiseen ja löystymiseen. Oikein upotettuna nelikulmainen kaula luo mekaanisen lukon, joka tekee kelkan pulteista tehokkaita yksipuolisessa asennuksessa.
3. Pään upotussyvyys: Tasapainottaa tasaisuutta ja rakenteellista eheyttä
Upotus mahdollistaa pyöreän pään istumisen samalla tasolla materiaalin pinnan kanssa tai sen alapuolella, mikä tarjoaa sileän pinnan ja poistaa terävät ulkonemat. Upotussyvyyttä on kuitenkin valvottava huolellisesti puun heikkenemisen välttämiseksi.
- Havupuu (syvä upotus hyväksyttävä): Kokoonpuristuvuuden ansiosta havupuu mahtuu syvempään upotukseen halkeilematta. Pultin pää puristaa alla olevia kuituja luoden vakaan laakeripinnan. Yliupotus ilman riittävää pultinpään kosketusta voi kuitenkin vähentää tehollista kantavuutta ja lisää paikallista rasitusta puuhun.
- Kovapuu (vaatii matalan tai tarkkuusupoituksen): Lehtipuut vaativat matalamman upotuksen, joka on koneistettu huolellisesti lapionterällä. Lehtipuussa olevat syvät upotuslevyt luovat jännityksen nousuja, jotka voivat käynnistää jyvien halkeamisen, kun mutteria kiristetään. Tavoitteena on saavuttaa tasainen viimeistely säilyttäen samalla mahdollisimman paljon puun poikkileikkauksen eheyttä.
4. Yhdistetty vaikutus ulosvetovastukseen ja halkeamisen estoon
Suurin ulosvetovastus – voima, joka tarvitaan pultin vetämiseen puun läpi – saavutetaan, kun sekä neliömäinen kaula että pultin pää tarttuvat puuhun optimaalisesti vaarantamatta sen eheyttä.
- Havupuu: Syvä, täyssyvä neliömäinen upotus yhdistettynä kohtuulliseen upotukseen tarjoaa suurimman ulosvetovastuksen. Puukuidut puristuvat kaulan ympärille ja pään alle luoden vahvan mekaanisen lukituksen. Halkeamisriski on pieni, mikäli porataan pultin vartta hieman pienempi ohjausreikä.
- kovapuu: Pyörimisen estoon vaaditaan sama täyssyvä upottaminen, mutta upotuksen tulee olla matalampi ja tarkasti koneistettu. Neliömäisen kaulan tulee olla täysin paikoillaan, mutta ohjausreiän toleranssin on oltava tiukka, jotta vältetään halkeamisjännitykset. Lehtipuulle aluslevyjen käyttö sekä pään että mutterin alla auttaa jakamaan kuormia ja vähentää edelleen murskaantumis- tai halkeamisriskiä.
Alan tiedot viittaavat siihen, että yli 80 % vaunun pulttien asennusongelmista – mukaan lukien pultin vääntyminen ja materiaalin halkeilu – liittyvät pikemminkin virheelliseen reiän käsittelyyn kuin itse pulttiin. Esiporattu ohjausreikä, upotus vain pään syvyyteen ja täysi neliömäinen istuinosa ovat onnistuneen asennuksen kolme pilaria molemmissa puulajeissa.
5. Valmistus ja laatunäkökulma
Vaunun pulttien valmistuksen tarkkuus vaikuttaa suoraan neliömäisen kaulan geometrian yhdenmukaisuuteen – avaintekijä luotettavan upottamisen saavuttamisessa eri puulajeissa. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) on SEA Monies Metal Co., Ltd.:n alainen perheyritys, joka on perinyt 20 vuoden perhekokemuksen ja laatuperinnön metallien valmistuksessa. Shengzhao Metalin vahvaan tuotantokapasiteettiin ja toimitusketjun etuihin tukeutuen olemme erikoistuneet korkealaatuisten metallituotteiden T&K-toimintaan, tuotantoon ja maailmanlaajuiseen myyntiin. Perheen pyrkimyksenä tarkkuuteen, tiukkaan työasenteeseen ja pitkäaikaiseen sitoutumiseen toimitamme vakaita ja luotettavia tuotteita ja palveluita asiakkaille kaikkialla maailmassa.
Hyödynnämme tehtaan vankkaa T&K- ja tuotantokapasiteettia, ja olemme erikoistuneet erittäin lujiin niitteihin, pultteihin, muttereihin, aluslevyihin, tappeihin, ruuveihin ja erilaisiin ei-standardeihin mukautettuihin osiin. Tuotevalikoimamme kattaa materiaalit, kuten ruostumattoman teräksen, seosteräksen, alumiiniseoksen, kuparin ja erikoisseokset hyödyntäen prosesseja, kuten kylmäpäällystystä, kuumataontaa ja CNC-työstöä. Tuotteitamme viedään yli 25 maahan, ja ne palvelevat yli 200 asiakasta.
Chance & Union on sitoutunut yhdistämään saumattomasti "Valmistettu Kiinassa" kansainvälisille markkinoille ja tarjoamaan maailmanlaajuisille asiakkaille yhden luukun kiinnitysratkaisuja tutkimuksesta ja kehityksestä massatuotantoon ammattiteknologian ja poikkeuksellisen laadun avulla. Kuljetuspulttien kohdalla säilytämme tiukat toleranssit neliömäisen kaulan mitoissa ja pään geometriassa varmistaaksemme tasaisen upotussuorituskyvyn sekä havu- että lehtipuusovelluksissa.
6. Usein kysytyt kysymykset (FAQ)
- Kysymys 1: Pitäisikö minun käyttää ruostumatonta terästä tai galvanoitua vaunun pultteja painekäsitellylle puulle?
V: Painekäsitelty puutavara sisältää kemikaaleja, jotka nopeuttavat standarditeräksen korroosiota. 18–8 ruostumattomasta teräksestä valmistettuja vaunun pultteja suositellaan usein painekäsitellylle puulle niiden erinomaisen korroosionkestävyyden vuoksi. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) tarjoaa sekä kuumasinkittyjä että ruostumattomasta teräksestä valmistettuja vaihtoehtoja (304/316), jotka vastaavat erityisiä ympäristöaltistus- ja käyttöikävaatimuksiasi. - Q2: Kuinka estän vaunun pultin pyörimisen, kun en pääse käsiksi pään puolelle?
V: Neliömäinen kaula on erityisesti suunniteltu estämään pyörimistä, kun se on upotettu kokonaan puuhun. Varmista, että ohjausreikä on oikean halkaisija (hieman pienempi kuin varsi) ja että neliömäinen kaula on työnnetty kokonaan materiaaliin. Jos puu on vakavasti huonontunut tai reikä on suurentunut, nailonlukkomutteri tai kaksoismutteri voi auttaa varmistamaan kokoonpanon. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) suosittelee nelikulmaisen kaulan istukan tarkistamista ennen lopullista kiristystä. - Kysymys 3: Mikä on suositeltu ohjausreiän koko kovapuussa oleville vaunupulteille?
V: Poraa kovapuulle 1/16 tuumaa pienempi ohjausreikä kuin pultin varren halkaisija halkeamisen estämiseksi. Neliömäinen kaula vaatii varovaisen napautuksen tai esikoneistetun syvennyksen täydelliseen upotukseen. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) suosittelee käyttämään porrastettua porausprosessia tai erityistä upotusterää tarkkuuslehtipuusovelluksiin jännityksen keskittymisen ja halkeilun välttämiseksi.
Kuumasinkittyjen vaippapulttien kierteiden häiriön hallinta: kuinka linkoussentrifugointi ja galvanoinnin jälkeinen kierteitys kompensoivat pinnoitteen muodostumista ISO 965-1 -standardin mukaisesti
Kuumasinkitys (HDG) tarjoaa erinomaisen korroosiosuojan linja-auton pultit Käytetään ulkona puurakenteissa, mutta prosessi luo merkittävän teknisen haasteen: sinkkipinnoite lisää paksuutta sekä ulkoisiin (pultti) että sisäisiin (mutteri) kierteisiin ylittäen mahdollisesti ISO 965-1:n määrittelemät kierteiden toleranssirajat. Tämä "häiriö" voi tehdä kokoamisesta vaikeaa tai mahdotonta ilman asianmukaista kompensaatiota. Tässä artikkelissa kerrotaan, kuinka kahta keskeistä prosessia – linkoussentrifugointia ja sinkityksen jälkeistä kierretystä – käytetään toiminnallisen kierteen sopivuuden palauttamiseksi.
1. ISO 965-1 -standardin kierretoleranssin ja pinnoitteen sallitun ongelman ymmärtäminen
ISO 965-1 määrittelee standardin metrisen kierreprofiilin määritellyillä toleransseilla sisä- ja ulkokierteille. Kuumasinkityissä kiinnikkeissä pinnoitteen paksuus tulee huomioida lisäkerroksena sekä pultin että mutterin kierteessä. Kumulatiivinen vaikutus voi pienentää kierteen välyksen nollaan tai jopa luoda negatiivisen lisäyksen – mikä tarkoittaa, että mutteri ei yksinkertaisesti kierry pulttiin.
Seuraava taulukko havainnollistaa HDG-pinnoitteen vaikutusta kierremittoihin M12-pultti- ja mutteriyhdistelmässä.
| Parametri | Päällystämätön (nimellinen) | HDG:llä (kaksipuolinen pinnoite) | Häiriöiden kerääntyminen |
|---|---|---|---|
| Pultin kierteen päähalkaisija | 12.000 mm | 12 000 2 × pinnoite = 12 080 mm | Kierrevälyksen pienennys: yhteensä jopa 0,160 mm |
| Mutterin kierteen pieni halkaisija (sisäinen) | 10.500 mm | 10.500 - 2 × pinnoite = 10.420 mm | |
| Tehokas langansovitus | Välys ISO 965-1 -toleranssin sisällä | Potentiaalinen nolla tai negatiivinen puhdistuma | Häiriöt estävät kokoamisen |
Huomautus: Tyypillinen HDG-pinnoitteen paksuus M12-kiinnittimille on 40–60 µm per puoli. Pultin säteittäinen kertymä (suuri halkaisija) ja mutterin sisäinen pienennys (pieni halkaisija) muodostavat yhdessä merkittävän sovitusongelman.
2. Kompensaatioprosessi 1: Spin-sentrifugointi (keskipakolinkous)
Spin-sentrifugointi suoritetaan välittömästi galvanointikylvyn jälkeen, kun pinnoite on vielä sulaa. Kiinnike asetetaan rei'itettyyn koriin ja kehrätään suurella nopeudella, jolloin ylimääräinen sinkki irtoaa kierteistä ja muista pinnoista. Tällä prosessilla saavutetaan kolme kriittistä tulosta:
- Tasainen pinnoitteen paksuus: Kehruu vähentää pinnoitteen kierreharjoissa ja juurissa tasaisemmaksi, ohuemmaksi kerrokseksi – tyypillisesti 30–50 µm suuremmilla kiinnikkeillä. Tämä auttaa minimoimaan kertymistä kriittisille halkaisijavyöhykkeille.
- Viestiketjun puhdistus: Poistamalla ylimääräistä sinkkiä, kehruutoiminto auttaa säilyttämään langan profiilin, estäen langan juurien tai harjojen karkean täyttymisen ja vähentäen suurten häiriöiden riskiä.
- Hallittu vaihtelu: Hyvin ohjattu sentrifugointi voi vähentää pinnoitteen paksuuden vaihtelua erässä, mikä tekee myöhemmästä koputusprosessista ennakoitavamman ja luotettavamman.
Sentrifugointi yksin ei kuitenkaan aina riitä ISO 965-1 -sovituksen saavuttamiseen, etenkään halkaisijaltaan suurempien pulttien (M16 ja suuremmat) kohdalla, joilla on raskaammat pinnoitusvaatimukset. Galvanoinnin jälkeistä kierteitystä tarvitaan usein toissijaisena kompensointivaiheena.
3. Tasausprosessi 2: Galvanoinnin jälkeinen kierteitys tai langan harjaus
Galvanoinnin jälkeinen kierteitys (tai kierreharjaus) tarkoittaa, että karkaistu tapi tai harja viedään päällystetyn langan läpi ylimääräisen sinkin poistamiseksi valikoivasti kierteen kyljestä ja harjasta paljastamatta paljaaa terästä. Tämä prosessi suoritetaan sen jälkeen, kun pinnoite on jäähtynyt ja jähmettynyt.
- Valikoiva poisto: Hana leikkaa tai puristaa kierteen harjojen ja kylkien sinkkipinnoitetta palauttaen kierteen profiilin vakiomuotoiseen geometriseen muotoon jättäen jäljelle jääneen sinkin juureen ja muihin pintoihin vahingoittumattomina korroosiosuojauksen vuoksi.
- Halkaisijan palautus: Kierteitys pienentää ulkokierteen päähalkaisijaa ja puhdistaa sisäkierteen pienemmän halkaisijan palauttaen ISO 965-1:n vaatiman välyksen. Halutut välykset kierteityksen jälkeen on tyypillisesti määritelty standardeissa, mikä varmistaa pultin ja mutterin sujuvan asennuksen.
- Pinnoitteen säilytys: Oikein suoritettuna jälkigalvanoinnin kierteitys poistaa vain ylimääräisen sinkin – noin 10–15 µm harjasta – ilman, että pinnoite pienenee ASTM A153:n tai ISO 1461:n edellyttämän paikallisen vähimmäispaksuuden alapuolelle.
Monet valmistajat, mukaan lukien Chance & Union, käyttävät hallitun sentrifugoinnin ja tarkkuuskierteityksen yhdistelmää varmistaakseen, että HDG-vahvistimen pultit täyttävät jatkuvasti ISO 965-1 -sovitusvaatimukset säilyttäen samalla pinnoitteen eheyden.
4. Valmistusnäkökulma: Johdonmukaisen kierteen sovituksen saavuttaminen
Linkoussentrifugoinnin ja jälkigalvanoinnin yhdistelmä vaatii huolellista prosessin hallintaa. Keskeisiä muuttujia ovat upotusaika, poistonopeus, sentrifugin nopeus, hanan geometria ja toissijaisessa toiminnassa käytettävät leikkausparametrit. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) on SEA Monies Metal Co., Ltd.:n alainen perheyritys, joka on perinyt 20 vuoden perhekokemuksen ja laatuperinnön metallien valmistuksessa. Shengzhao Metalin vahvaan tuotantokapasiteettiin ja toimitusketjun etuihin tukeutuen olemme erikoistuneet korkealaatuisten metallituotteiden T&K-toimintaan, tuotantoon ja maailmanlaajuiseen myyntiin. Perheen pyrkimyksenä tarkkuuteen, tiukkaan työasenteeseen ja pitkäaikaiseen sitoutumiseen toimitamme vakaita ja luotettavia tuotteita ja palveluita asiakkaille kaikkialla maailmassa.
Hyödynnämme tehtaan vankkaa T&K- ja tuotantokapasiteettia, ja olemme erikoistuneet erittäin lujiin niitteihin, pultteihin, muttereihin, aluslevyihin, tappeihin, ruuveihin ja erilaisiin ei-standardeihin mukautettuihin osiin. Tuotevalikoimamme kattaa materiaalit, kuten ruostumattoman teräksen, seosteräksen, alumiiniseoksen, kuparin ja erikoisseokset hyödyntäen prosesseja, kuten kylmäpäällystystä, kuumataontaa ja CNC-työstöä. Tuotteitamme viedään yli 25 maahan, ja ne palvelevat yli 200 asiakasta.
Chance & Union on sitoutunut yhdistämään saumattomasti "Valmistettu Kiinassa" kansainvälisille markkinoille ja tarjoamaan maailmanlaajuisille asiakkaille yhden luukun kiinnitysratkaisuja tutkimuksesta ja kehityksestä massatuotantoon ammattiteknologian ja poikkeuksellisen laadun avulla. Käytämme HDG-väyläpultteissa kaksinkertaista kompensointimenetelmää: optimoitu linkoussentrifugointi pinnoitteen paksuuden säätämiseksi, jota seuraa tarkka jälkisinkityskierteitys varmistaaksemme, että jokainen pultti täyttää ISO 965-1 -standardin kierresovitusvaatimukset sileälle mutterikokoonpanolle.
5. Usein kysytyt kysymykset (FAQ)
- Kysymys 1: Kuinka paljon pinnoitteen paksuutta tyypillisesti poistetaan galvanoinnin jälkeisellä kierteellä?
V: Napauttaminen poistaa yleensä 10–15 µm sinkkiä kierreharjoista – tarpeeksi palauttamaan välyksen paljastamatta alla olevaa terästä. Tämä varmistaa, että ASTM A153:n vaatima vähimmäispinnoitepaksuus (1,7 mil / 43 µm M20-pulteille) säilyy. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) ohjaa tätä prosessia säilyttääkseen sekä kierteen sovituksen että korroosiosuojan. - Kysymys 2: Saako linkoussentrifugointi yksinään saavuttaa ISO 965-1 -sovituksen ilman jälkisinkitystä?
V: Joissakin tapauksissa, erityisesti halkaisijaltaan pienemmille pulteille (M6–M10), joissa on kevyempi pinnoite, pelkkä sentrifugointi voi tuottaa hyväksyttäviä kierteitä. Kuitenkin M12- ja sitä suuremmissa kooissa tai kun vaaditaan ISO 965-1 tiukkaa sovitusta, galvanoinnin jälkeinen kierteitys on lähes aina välttämätöntä. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) käyttää molempia prosesseja varmistaakseen yhtenäisen erän laadun kaikilla halkaisijoilla. - Q3: Vaikuttaako sinkityksen jälkeinen kierteitys pultin korroosionkestävyyteen?
V: Oikein suoritettuna napautus poistaa vain ylimääräisen sinkin kierteen harjasta jättäen riittävän pinnoitteen langan juurille ja muille kriittisille pinnoille. Pultin yleinen korroosionkestävyys suolasuihkutestissä on verrattavissa käyttämättömään kiinnikkeeseen. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) toimittaa pinnoitteen paksuuden varmistusraportit ASTM A153:n tai ISO 1461:n vaatimustenmukaisuuden vahvistamiseksi napautuksen jälkeen.