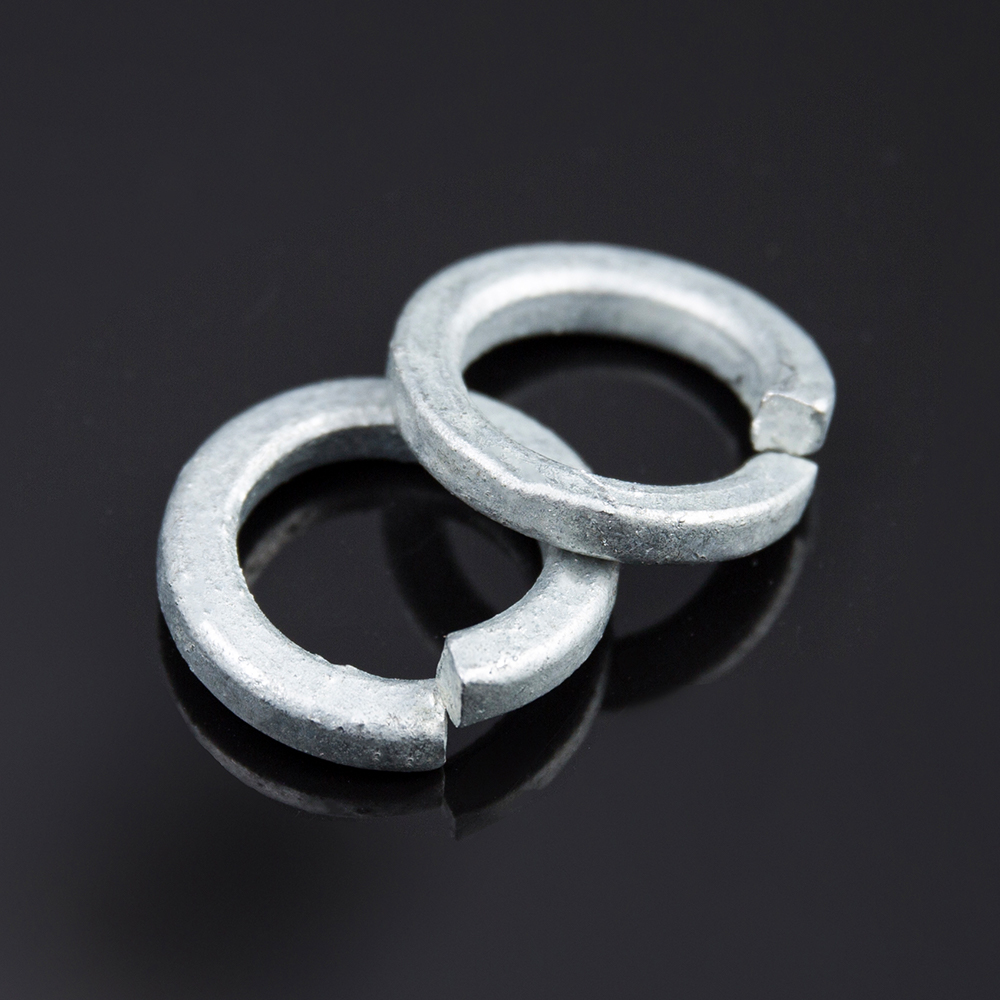

Jokainen epäonnistunut metallilevyliitos juontaa juurensa johonkin kolmesta päätöksestä, jotka on tehty ennen kuin kuljettaja koskaan koskettaa kiinnitintä: väärä mittari, väärä porauskohta tai väärä kierteen nousu perusmateriaalille. Pelti vaihtelee pehmeästä 0,5 mm:n alumiiniverhouksesta 3 mm:n kylmävalssattuihin teräskannattimiin, ja yhdelle paksuudelle säädetty kiinnike joko pyörii vapaasti toisessa tai leikkaa paneelin reunaa sisääntulon yhteydessä. Ymmärtää kuinka itsekierteittävät ruuvit Itse asiassa leikkaa ja muotoile langat reiän sisällä on lähtökohta oikean osan määrittämiselle sen sijaan, että arvaillaan osasäiliöstä.
Itsekierteittävä kiinnike tekee kaksi tehtävää kerralla: se luo yhdyslangan eteneessään ja puristaa liitetyt kerrokset yhteen, kun se on kiinnitetty. Kierteenmuodostusvaihtoehdot syrjäyttävät metallia ulospäin materiaalia poistamatta, mikä toimii hyvin ohuessa, sitkeässä levyssä, jossa siirtynyt metalli virtaa langan juureen. Langankatkaisuversiot ajelevat materiaalia pois uurteisella tai uurteisella kärjellä, mikä sopii paksummille tai kovemmille levyille, joissa muovaus muuten halkeaisi paneelin tai synnyttäisi liikaa vääntömomenttia. Kahden luokan sekoittaminen on yleisin yksittäinen syy siihen, että valmistusliikkeet ovat ilmoittaneet irrotettuihin reikiin.
Siirtää materiaalia säteittäisesti. Sopii parhaiten alle 1,5 mm:n levyille ja pehmeämmille seoksille, joissa tiiviillä, kaasutiiviillä tiivisteellä on enemmän merkitystä kuin raakavedon lujuudella.
Poistaa materiaalin käpristymän sen edetessä. Suositellaan 1,5 mm:n ja sitä suuremmille levyille tai toistuville kokoamis- ja purkujaksoille.
Yhdistää poran kärjen ja leikkauskierteen yhdessä osassa, mikä eliminoi erillisen ohjausreiän teräksen noin 3 mm:iin asti.
Mittari on pakkaukseen leimattu halkaisijakoodi, ja se tulee valita kahdesta liitettävästä kerroksesta ohuempaa, ei paksumpaa vasten. Mittari, joka on liian suuri ohuelle ulkopinnalle, muuttaa ympäröivän metallin näkyväksi kuoppaksi; paksulle kannakkeelle liian pieni mittari kiertyy vain muutaman kierroksen ennen kuin kytkentäsyvyys loppuu.
Pituus lasketaan eri tavalla liitostyypistä riippuen. Limiliitoksessa kahden levyn läpi ruuvin tulee kulkea kokonaan molempien kerrosten läpi plus kaksi tai kolme paljaana olevaa kierrettä takapuolella varmistaakseen täyden kiinnittymisen ilman ylimääräistä ulkonemaa. Muotoiltuun laippaan tai pursotettuun profiiliin kierretyssä ruuvissa pituuden tulee jättää vähintään kolme täyttä kierrettä laipan pinnan alapuolelle, koska vähemmän kierteitä heikentää ulosvetovastusta jyrkästi ja useampi kierre saattaa laskea pohjaan sisäseinää vasten.
| Arkkien yhdistelmä | Tyypillinen mittari | Tyypillinen pituus |
| 0,6 mm to 0.6mm lap joint | No.6 | 9,5 mm |
| 1,0 mm to 1.6mm bracket | No.8 | 13 mm |
| 1,6 mm to 2.4mm frame | No.10 | 16 mm |
| 2,4 mm to 3.0mm structural | No.12 | 19 mm |
Itseporaavan ruuvin kärki luokitellaan pistenumerolla, joka vastaa suunnilleen sen materiaalin yhteispaksuutta, jonka se voi tunkeutua ilman ohjausreikää. Piste 1 ja 2 kärjet käsittelevät kevyitä levyjä 0,7 mm - 3,2 mm yhdistettynä. Kohta 3 -kärjet laajentavat tätä aluetta 4,8 mm:iin ja Kohta 5 -kärjet on rakennettu noin 6,4 mm:n teräsprofiileille. Todellisen pinon paksuuden pienemmän kärjen valitseminen pakottaa asentajan lisäämään ohjaimen vääntömomenttia kompensoimaan, mikä lisää langan irtoamisen tai pään katkeamisen todennäköisyyttä sen sijaan, että ratkaistaan taustalla oleva epäsuhta.
Huilumäärällä on yhtä paljon merkitystä kuin pistemäärällä. Yksiosainen poran kärki poistaa lastut tehokkaasti ohuelta levyltä, mutta se voi vaeltaa keskeltä paksummissa pinoissa; uurrettu tai siivekäs kärki kanavoi roskat pois reiästä rakenneteräksessä ja vähentää tunkeutumisen aloittamiseen tarvittavaa aksiaalivoimaa. Toistuvissa tuotantoajoissa yhden pisteen standardointi materiaalialuetta kohti yhden koko työn arvosanan sijaan pitää syklin ajan ja hylkäyssuhteen ennustettavissa vuorojen välillä.
Yhtä kokoa liian pieni porakärki ei yksinkertaisesti vie kauemmin tunkeutumaan. Se tuottaa paikallista lämpöä, joka kovettaa reiän reunan, joka sitten vastustaa seuraavaa kierteen muodostusta ja tuottaa löysän, alikiristyneen liitoksen, vaikka kuljettaja ilmoitti olevansa täynnä.
Pistekuluminen on helppo jättää huomiotta, koska se hajoaa vähitellen sen sijaan, että se epäonnistuisi kerralla. Tuore Point 2 -kärki saattaa mukavasti tyhjentää 3 mm:n pinon, mutta useiden tuhansien jaksojen jälkeen sama kärki voi alkaa kamppailla 2 mm:n arkin kanssa, ja käyttäjät vastaavat usein painamalla kovempaa kuin vaihtamalla terää. Bittikohtaisten syklien lukumäärien seuranta, jopa työaseman yksinkertaisella laskentataulukolla, havaitsee tämän poikkeaman ennen kuin se näkyy piikkinä hylätyissä liitoksissa. Kahdessa tai kolmessa vuorossa samalla linjalla toimivat kaupat huomaavat usein, että huikeat bittien vaihdot vuorotellen sen sijaan, että odottaisivat näkyvää vikaa, hylkäysprosentit pysyvät tasaisina koko viikon.
Kierteen nousu, vierekkäisten kierreharjojen välinen etäisyys, määrää, kuinka paljon materiaalia kukin kierre tarttuu ja kuinka nopeasti ruuvi etenee kiertoa kohden. Karkeavälisissä kierteissä on vähemmän kierteitä tuumaa kohden ja kierreprofiili on syvempi, mikä antaa vahvan vastustuskyvyn irtoamiselle ohuessa, pehmeässä levyssä, jossa jokaisen kierteen täytyy purrata kovaa rajoitettuun materiaaliin. Hienojakoiset kierteet pakkaavat enemmän kierteitä samalle pituudelle ja jakavat puristuskuorman useammille kosketuspisteille, mikä sopii paksummille levyille ja tärinälle alttiisiin sovelluksiin.
Jakopiste, jossa hieno jako alkaa ylittää karkean jakovälin, on yleensä 1,6–2,0 mm seoksen kovuudesta riippuen. Tämän nauhan alapuolella karkea nousu tuottaa jatkuvasti paremmin säilytetyn vääntömomentin, koska materiaalin syvyys ei yksinkertaisesti riitä hienojen kierteiden muodostumiseen. Tämän nauhan yläpuolella hieno jako vastustaa langan irtoamista toistuvissa kuormitusjaksoissa, koska useammat kierteet jakavat saman puristusvoiman, joten yksikään kierre ei kanna suhteettoman suurta osuutta jännityksestä.
Pituuden valinta on myös vuorovaikutuksessa ylävirtaan valitun pilottireiän toleranssin kanssa. Lävistetty tai porattu reikä, joka kulkee jopa muutaman sadasosan millimetrin ylimitoitettuna, päästää karkeakierteisen kierteen tarttumaan lähes normaalisti, koska syvemmällä kierreprofiililla on enemmän materiaalia tarttua. Hienojakoinen kierre samassa ylimittaisessa reiässä menettää paljon suuremman osan käytettävissä olevasta kiinnityksestään, koska jokainen yksittäinen kierre on aluksi matalampi. Tämä on yksi syy, miksi paksumpien, hienojakoisten kokoonpanojen tuotantopiirustukset vaativat tyypillisesti tiukempaa ohjausreiän toleranssia kuin ohuille, karkeajakoisille levyille kirjoitetut piirustukset.
Kaksi samanpaksuista paneelia voivat käyttäytyä täysin eri tavalla saman kiinnikkeen alla, jos niiden seoskoostumus eroaa. Alumiinilevy on suunnilleen kolmannes vastaavan paksuisen teräksen kovuudesta, joten teräkselle mitoitettu porauskärki lävistää alumiinin läpi lähes liian helposti, mikä saa joskus kiinnikkeen huojumaan ennen kuin kierre tarttuu. Ruostumaton levy on vastakkaisessa päässä ja tuottaa paljon enemmän kitkalämpöä sisäänajon aikana, minkä vuoksi ruostumattoman teräksen kanssa yhteensopivissa kiinnikkeissä on tyypillisesti kovempi kotelokäsittely kärjessä ja kierteen kyljessä.
Taipuisuus vaikuttaa myös siihen, kuinka nivelen anteeksiantamusta yliajolle on. Pehmeä alumiini muuttaa muotoaan täysistuimen jälkeen, mikä tarkoittaa, että teräksisen vääntömomentin mukainen ohjain kuorii ympäröivän paneelin ennen kuin kytkin laukeaa. Kovemmat seokset vastustavat tätä muodonmuutosta, mikä siirtää riskin kierteen irtoamiseen sen sijaan, että se hajoaisi, kun kytkinasetus on liian aggressiivinen. Kuljettajan vääntömomentin ja kytkimen asetusten sovittaminen tiettyyn metalliseokseen, ei vain paksuuteen, sulkee tämän aukon.
Itse kiinnittimen pinnoitteen valinta vaikuttaa myös näihin materiaalieroihin. Sinkitty hiiliteräsruuvi, joka on ajettu paljaaseen alumiiniin, voi saada aikaan lievän galvaanisen reaktion kosteissa ympäristöissä ajan mittaan ja löysää asteittain liitosta, vaikka alkuperäinen mekaaninen istukka olisikin ollut oikea. Kiinnikkeet, joissa on pohjalevyn kanssa yhteensopiva pinnoite tai fyysinen este, kuten nailonaluslevy, jossa erilaisten metallien on kohdattava, välttävät tätä hidasta hajoamista. Se näkyy harvoin ensimmäisten huoltoviikkojen aikana, minkä vuoksi se jää huomaamatta ensimmäisissä laatutarkistuksissa ja tulee pinnalle vasta kuukausia myöhemmin selittämättömänä eränä löystyneitä liitoksia.
Kiinnityksen johdonmukaisuus johtuu vähemmän itse ruuvista ja enemmän toistettavasta asennussarjasta. Vähiten takaisinsoittoja saaneet kaupat noudattavat yleensä samaa tarkistuslistaa operaattorin kokemuksen tasosta riippumatta.
 Kohtaus ja tasainen ajonopeus vähentävät kierteen sivukuormitusta asennuksen aikana.
Pilottireiät ansaitsevat erillisen huomautuksen. Ohutlevyn kierteenmuodostusruuveissa ohjausreiän ohittaminen on yleensä hienoa ja jopa edullista, koska muotoiltu kierre on riippuvainen reiän ympärillä olevasta häiriöttömästä materiaalista. Paksumman levyn kierreruuveissa ohjausreikä, jonka koko on noin 85 prosenttia ruuvin pienestä halkaisijasta, vähentää käyttömomenttia olennaisesti tinkimättä kierteen kiinnittymisestä, ja se pidentää merkittävästi terän käyttöikää suurissa töissä.
Kiinnitys on hiljainen, mutta merkittävä rooli myös vääntömomentin yhtenäisyydessä. Paneelit, joiden annetaan taipua ajon aikana, absorboivat osan kohdistetusta voimasta taipumana eikä kiinnittymisenä, mikä näkyy myöhemmin liitoksena, joka lukee oikein ensimmäisen vääntömomentin tarkistuksessa, mutta löystyy muutaman ensimmäisen kuormitusjakson jälkeen, kun paneeli asettuu. Pinon kiinnittäminen tiukasti jäykkää tukilevyä vasten asennuksen aikana, jopa muutaman sekunnin ajaksi kuljettajan istuessa kiinnikkeen, poistaa tämän muuttujan ja tekee vääntömomenttilukemista paljon toistettavissa käyttäjältä toiselle.
Useimmat kenttävirheet kuuluvat tunnistettavien kuvioiden lyhyeen luetteloon, ja jokainen viittaa tiettyyn yhteensopimattomuuteen eikä satunnaiseen virheeseen.
| Oire | Todennäköinen perussyy | Korjaus |
| Ruuvi pyörii purematta | Mittari liian pieni tai reikä liian suuri | Nosta yhtä mittaria tai pienennä ohjausreiän kokoa |
| Pää napsahtaa irti ajon aikana | Vääntömomentti asetettu liian suureksi materiaalin kovuudelle | Alempi kytkimen asetus, tarkista ensin romu |
| Paneeli kuoppia pään ympärillä | Mitta liian suuri ohuelle ulkolevylle | Alenna mittaria, lisää aluslevyn versio |
| Löysä nivel viikkojen käytön jälkeen | Karkea sävelkorkeus used on thicker vibrating panel | Vaihda hienosäätöön, tarkista vääntömomentti |
| Ruuvi kiertää ennen tunkeutumista | Poran kärki liian aggressiivinen pehmeälle metalliseokselle | Valitse pienempi pistenumero, vähennä syöttöpainetta |
Hyödyllinen diagnostinen tapa on säilyttää pieni joukko epäonnistuneita näytteitä jokaisesta tuotantoajosta ja tutkia lankaprofiilia suurennoksena. Kuorittu reikä, jossa on puhtaat, vahingoittumattomat kierteet itse kiinnittimessä, viittaa yleensä reikään tai mittarin yhteensopimattomuuteen. Kiinnitin, jossa on näkyvästi kuluneet tai pyöristetyt kierreharjat, osoittaa sen sijaan liiallisille ajojaksoille, joka olisi pitänyt vaihtaa useita tuhansia jaksoja aikaisemmin.
Se auttaa myös erottamaan todellisen kiinnitysvian prosessivirheestä ennen spesifikaatioiden muuttamista. Vaihtaminen raskaampaan mittaan tai toiseen nousuun kiinnitys- tai vääntömomentin kalibrointiongelman ratkaisemiseksi aiheuttaa usein uusia ongelmia, kuten lisääntyneen kuoppaisuuden, ilman että alkuperäinen ongelma ratkeaa. Lyhyt perussyypassi, jossa verrataan kourallista epäonnistuneita näytteitä asennuksen tarkistuslistaan ennen materiaaliluetteloon koskemista, ratkaisee yleensä ongelman nopeammin ja välttää tarpeettomat osanumeron muutokset tuotantoajon aikana, joka muuten toimi hyvin.
Liikkeiden, jotka käyttävät samaa kourallista arkkiyhdistelmiä toistuvasti, kannattaa dokumentoida lyhyt tekninen kortti kokoonpanoa kohti sen sijaan, että johtaisit mittaa, pituutta, pistettä ja jakoväliä uudelleen alusta joka kerta. Tyypillisessä kortissa luetellaan kaksi materiaalikerrosta, niiden paksuudet ja valitut peltiruuvit mittari ja pituus, porauspisteen arvo, nousutyyppi, tavoitevoiman vääntömomentti ja mahdolliset ohjausreiän vaatimukset. Tämän kortin liittäminen työjärjestykseen poistaa epäselvyydet vuorojen välillä ja antaa uusille toimijoille referenssin, joka ei riipu heimotiedosta.
Kun ilmaantuu uusi arkkiyhdistelmä, jota ei ole vielä dokumentoitu, nopea kolmivaiheinen koeajo toimii hyvin: ajetaan yksi näyte valmistajan perusvääntömomentilla ja tarkastetaan kuoppien tai kuorinnan varalta, säädä vääntömomenttia pienin askelin kumpaankin suuntaan tämän tuloksen perusteella ja lukitse sitten asetus, kun kolme peräkkäistä näytettä istuu siististi tasaisella erottelulla. Tämä kokeilutapa kestää muutaman minuutin ja estää koko erän suorittamisen vahvistamattomalla asetuksella.
Kiinnittimen valinta vaikuttaa myös korroosiolle altistumiseen, vaikka se on puhtaan mekaanisen sopivuuden ulkopuolella. Sisäkiinnikkeet tarvitsevat harvoin pinnoittamista itseporautuvat kiinnikkeet , mutta kaikki sää, huuhtelu tai rannikkoilma hyötyy korroosionkestävästä pinnoitteesta tai ruostumattomasta rakenteesta, vaikka perusmekaaninen luokitus muutoin edellyttäisi tavallista hiiliteräsosaa.
Itsekierteittävä ruuvi leikkaa tai muodostaa oman kierteensä eteneessään, mutta tarvitsee silti yleensä ohjausreiän metalliin. Itseporautuva ruuvi lisää porauskärjen, jotta se voi porata oman aloitusreiänsä ja muodostaa kierteen yhdellä kertaa, mikä nopeuttaa kokoamista paksummalle levylle.
Alikiristetty liitos vastustaa edelleen käden pyörimistä ja näyttää ehjät kierteet poistettaessa. Kuorittu reikä pyörii vapaasti pienellä vastuksella ja näyttää usein tasaisen, pyöristetyn reiän reunan määritellyn kierreprofiilin sijaan.
Se voi, mutta mittari tulisi mitoittaa ohuemman kerroksen mukaan, jotta vältetään kuoppien muodostuminen, kun taas pituuden tulisi silti ottaa täysi kiinnittyminen paksumman kerroksen läpi. Tästä syystä monet kokoonpanot käyttävät yhtä mittaa, jonka pituus on valittu erityisesti yhdistettyä pinoa varten, sen sijaan, että kumpaakaan arkkia yksinään.
Kyllä. Karkeapituiset kierteet etenevät nopeammin kierrosta kohden, koska jokainen kierros kattaa enemmän lineaarista etäisyyttä, mikä lyhentää syklin aikaa suurissa ajoissa, joissa ohut levy ei vaadi hienojakoista suorituskykyä.
Alumiini muuttaa muotoaan pienemmällä voimalla kuin teräs, joten teräkselle kalibroitu vääntömomentti ylikäy ja tekee alumiinista kuoppaa ennen kuin kytkin laukeaa, kun taas sama asetus voi asettaa teräsnivelen alle. Vääntömomenttiasetukset tulee tarkistaa materiaalikohtaisesti, ei yhdestä oletusarvosta.