





Räätälöityjen pulttikäsitteiden systemaattinen muuntaminen valmistettaviksi suunnittelupiirroksiksi: toiminto-prosessi-kustannus-kolmiomalli
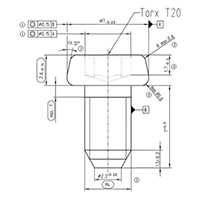
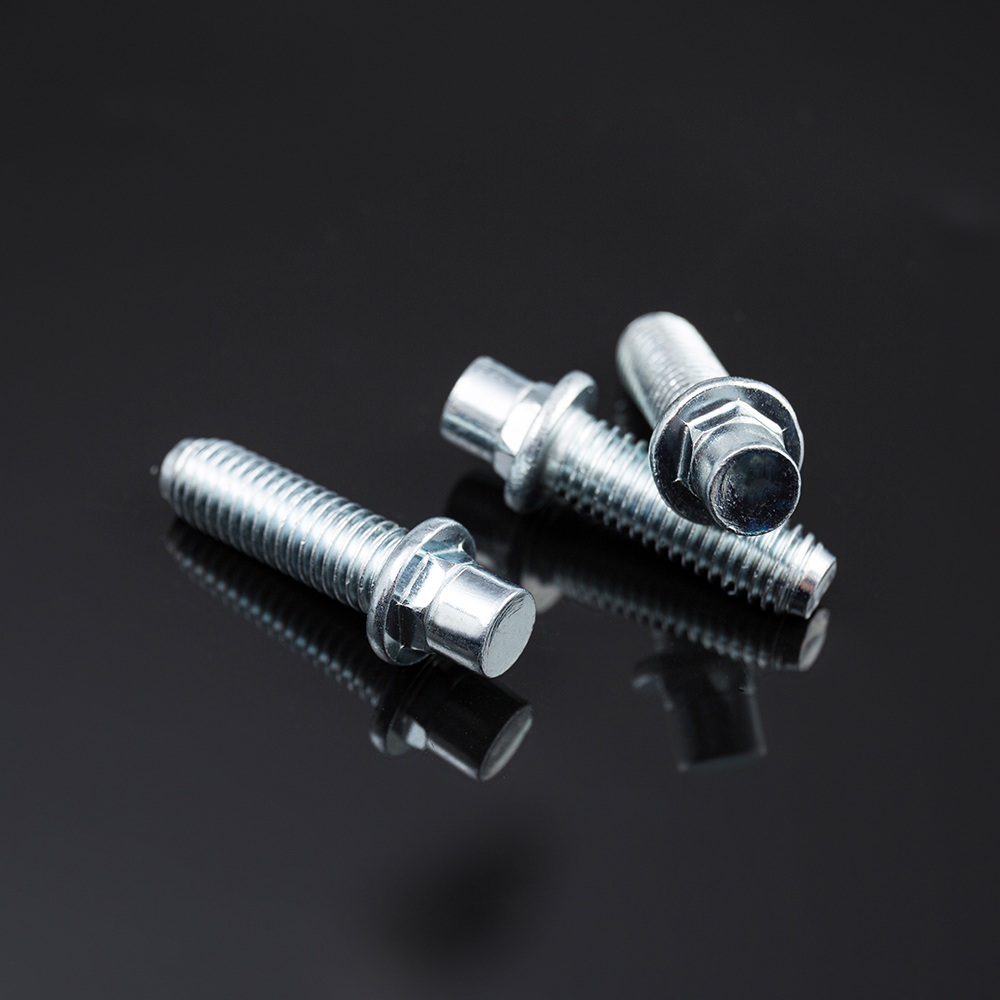
Mukautettu ei-standardi pultti Kehitys alkaa asiakkaan "luonnosvaatimuksesta" – usein karkeasta piirroksesta, sanallisesta kuvauksesta tai näyteosasta. Haasteena on muuttaa tämä järjestelmällisesti täysin määritellyksi suunnittelupiirrokseksi ja tuotantospesifikaatioksi, joka on valmistettava, tarkastettava ja kustannustehokas. The Toiminto-prosessi-kustannuskolmio on todistettu kehys, joka yhdistää kolme toisistaan riippuvaista aluetta: toiminnalliset suorituskykyvaatimukset, valmistusprosessin ominaisuudet ja kustannusrajoitukset. Tässä artikkelissa kuvataan systemaattinen työnkulku ja päätöksentekokriteerit tämän mallin soveltamiseksi räätälöityjen pulttien kehittämiseen.
1. Kolmiomalli: ydinkomponentit ja vuorovaikutukset
Seuraavassa taulukossa määritellään mallin kolme pilaria, niiden ensisijaiset elementit ja keskeiset vuorovaikutukset, jotka ohjaavat muutosta suunnittelusta tuotantoon.
| Pilari | Ensisijaiset elementit | Keskeiset vuorovaikutukset |
|---|---|---|
| Toiminto | Kantavuus (vetolujuus/leikkaus/vääntö), väsymisikä, korroosionkestävyys, lämpötila-alue, kokoonpanomenetelmä ja yhteensopivuus yhteensopivilla osilla. | Määrittää materiaalilaadun, geometrian, kierreluokan, pinnoitetyypin ja lämpökäsittelyvaatimukset. |
| Prosessi | Valmistusmenetelmät: kylmäpäällystys, kuumataonta, CNC-työstö, kierteiden valssaus, lämpökäsittely, pintapinnoitus/pinnoitus. | Rajoittaa saavutettavia toleransseja, pintakäsittelyjä ja geometrista monimutkaisuutta; vaikuttaa materiaalin muovattavuuteen ja hintaan. |
| Kustannukset | Työkalujen poistot, materiaalin saanto, sykliaika, toissijaiset toiminnot, tarkastusvaatimukset ja MOQ-säästöt. | Tasapainottaa suorituskykyvaatimukset tuotantomäärän kanssa; ohjaa päätöksiä prosessien valinnasta ja toleranssien kiristämisestä. |
Onnistunut räätälöityjen pulttien kehittäminen edellyttää iteratiivista optimointia näiden kolmen pilarin välillä. Suunnittelu, joka maksimoi toiminnan, voi olla käsittelemätön tai epätaloudellinen; edullinen ratkaisu ei välttämättä täytä suorituskykyvaatimuksia. Kolmiomalli tarjoaa jäsennellyn lähestymistavan kompromissien tekemiseen näkyviksi ja perusteltaviksi.
2. Systemaattinen kehitystyönkulku
Muutos asiakasluonnoksesta tuotantovalmiiksi spesifikaatioiksi tapahtuu jäsennellyn, vaiheittain ohjatun prosessin mukaisesti. Tärkeimmät vaiheet on kuvattu alla.
- Vaihe 1 – Toiminnallinen määritelmä: Käännä asiakkaan hakemus määrällisesti mitattavissa oleviksi suunnitteluvaatimuksiksi. Tunnista kriittiset kuormat, ympäristöaltistuminen, käyttölämpötila ja liitäntäolosuhteet. Tämä vaihe määrittää "vähimmäisvaatimuksen suorituskyvyn".
- Vaihe 2 – Materiaalin ja prosessin esivalinta: Toiminnallisten vaatimusten perusteella ehdota ehdokasmateriaalilaatuja (esim. 35CrMo korkealle lujuudelle, 304 korroosionkestävyydelle) ja ensisijaista valmistusreittiä (esim. kylmäpääsyä suurille volyymille, CNC pienivolyymille monimutkaisille muodoille).
- Vaihe 3 – Toteutettavuus- ja toleranssianalyysi: Varmista, että ehdotettu geometria voidaan valmistaa vaadittujen toleranssien sisällä valitulla prosessilla. Tämä sisältää vetokulmien, alileikkausten, kierteiden valssausmuotin välyksen ja lämpökäsittelyn vääristymispotentiaalin arvioinnin.
- Vaihe 4 – Kustannusmallinnus ja työkaluinvestoinnit: Arvioi työkalukustannukset, kappalekohtaiset sykliajat, romumäärät ja tarkastuskustannukset. Määritä tavoiteyksikköhinnan saavuttamiseen tarvittava MOQ ja esittele asiakkaalle porrastettuja hinnoitteluvaihtoehtoja.
- Vaihe 5 – Piirustus ja spesifikaatioiden viimeistely: Anna lopullinen suunnittelupiirustus, jossa on kaikki kriittiset mitat, toleranssit, materiaalihuomautukset, lämpökäsittelyvaatimukset, pinnoitusvaatimukset ja tarkastuskriteerit. Sisällytä mittaraporttimalli tuotannon validointia varten.
3. Prosessin valinnan päätösmatriisi
Optimaalisen valmistusprosessin valitseminen epätyypilliselle pultille on usein kriittisin päätös kehitystyön kulussa. Seuraava päätösmatriisi tarjoaa rakenteellisen lähestymistavan, joka perustuu tuotantomäärään, geometriseen monimutkaisuuteen ja vaadittuihin toleransseihin.
- Kylmä otsikko (suuri volyymi, yksinkertaiset muodot): Ihanteellinen yli 50 000 kappaleen tuotantomääriin yksinkertaisilla pään geometrioilla (kuusio, pannu, litteä) ja kohtuullisilla pituus-halkaisijasuhteilla. Saavuttaa erinomaisen materiaalin tuoton (>90%) ja nopeat sykliajat (30-100 osaa minuutissa).
- Kuumatakominen (keskikokoinen, suuret halkaisijat): Soveltuu yli M24 halkaisijoille tai monimutkaisille pään muotoille, jotka vaativat suurta materiaalin sitkeyttä. Tarjoaa hyvän mittavakauden, mutta vaatii suurempia työkaluinvestointeja ja hitaampia kiertoaikoja.
- CNC-koneistus (pieni volyymi, monimutkaiset ominaisuudet): Suositeltu reitti alle 5 000 kappaleen tilavuuksille tai malleille, joissa on poikkireiät, epäkeskopäät tai ei-standardikierreprofiilit. Tarjoaa maksimaalisen geometrisen joustavuuden, mutta aiheuttaa korkeammat osakustannukset ja alhaisemman materiaalisaannon.
- Hybridi (kylmäsuuntainen CNC:n toissijainen toiminta): Kustannustehokkain tapa keskikokoisille tilavuuksille (5 000–50 000 kappaletta), jotka edellyttävät sekä suuria alkumuovausta että rajoitettua tarkkuustyöstöä (esim. poikkireikien poraaminen, tietyn halkaisijan sorvaus).
4. Käytännön esimerkki: Mukautettu olkapääpultti
Harkitse asiakasta, joka tarvitsee ruostumattomasta teräksestä 316 ruostumattomasta teräksestä olkapultin, jossa on epäkeskopää ja poikkiporattu reikä elintarviketeollisuuteen. Kolmiomallin soveltaminen:
- Tehtävä: Vaatii korroosionkestävyyden (316 SS), tarkan olkapään pituuden (±0,05 mm) ja M12-kierreluokan 6g.
- Prosessi: Pään ja olkapään kylmäsuuntaus on mahdollista, mutta poikkireikä vaatii CNC-porauksen toissijaisena toimenpiteenä. Epäkeskopää vaatii mukautetun suuntaustyökalun.
- Kustannukset: Työkalukustannusarvio on 2 500 dollaria ja MOQ 10 000 kappaletta, jotta saavutetaan 1,20 dollarin yksikköhinta. Pienemmän volyymin pelkkä CNC-lähestymistapa maksaisi 8,50 dollaria kappaleelta 500 yksikössä.
Lopullinen suositus on hybridiprosessi: kylmäsuuntaus ensisijaiselle olakkeen ja pään geometrialle, jota seuraa CNC-ristiporaus, jossa ratkaisu esitellään asiakkaalle porrastetuilla hinnoittelulla ja läpimenoaikavaihtoehdoilla.
5. Valmistus ja laatunäkökulma
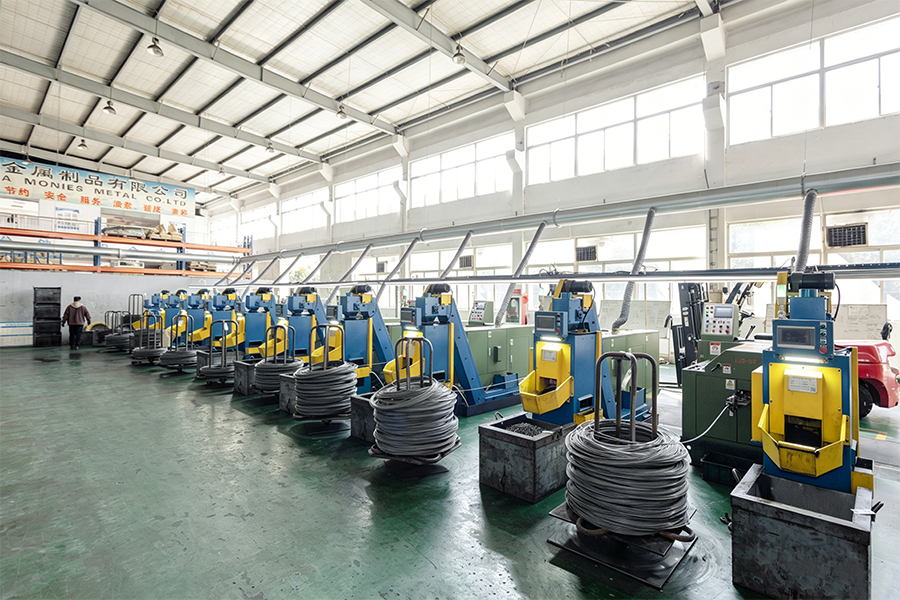
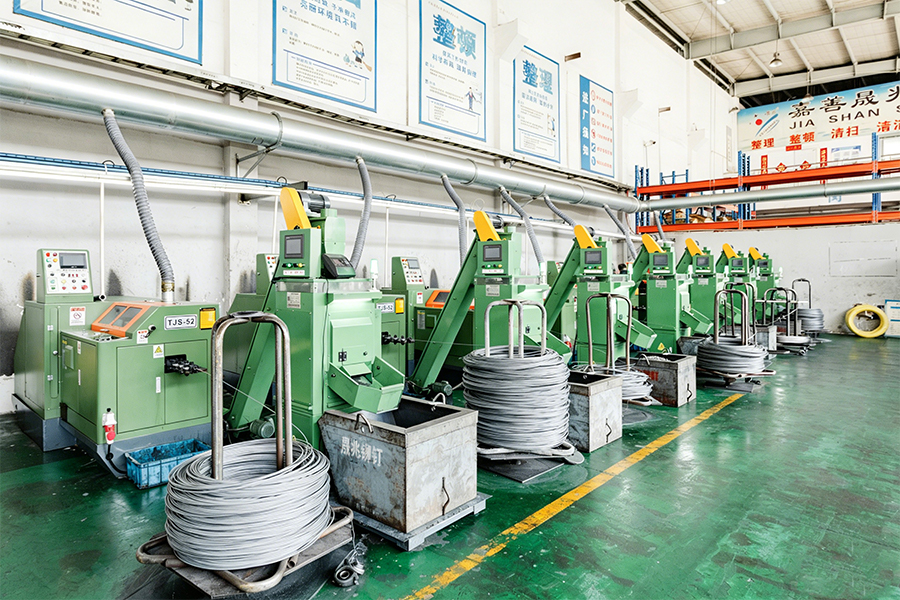
Toiminto-prosessi-kustannus-kolmion onnistunut toteutus edellyttää syvää valmistusosaamista ja tiukkaa laadunvalvontaa. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) on SEA Monies Metal Co., Ltd.:n alainen perheyritys, joka on perinyt 20 vuoden perhekokemuksen ja laatuperinnön metallien valmistuksessa. Shengzhao Metalin vahvaan tuotantokapasiteettiin ja toimitusketjun etuihin tukeutuen olemme erikoistuneet korkealaatuisten metallituotteiden T&K-toimintaan, tuotantoon ja maailmanlaajuiseen myyntiin. Perheen pyrkimyksenä tarkkuuteen, tiukkaan työasenteeseen ja pitkäaikaiseen sitoutumiseen toimitamme vakaita ja luotettavia tuotteita ja palveluita asiakkaille kaikkialla maailmassa.
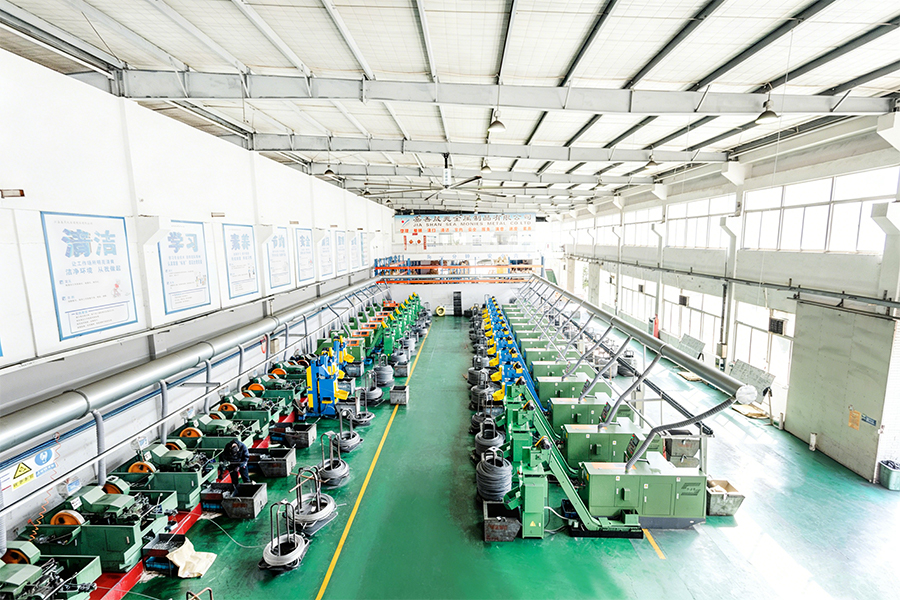
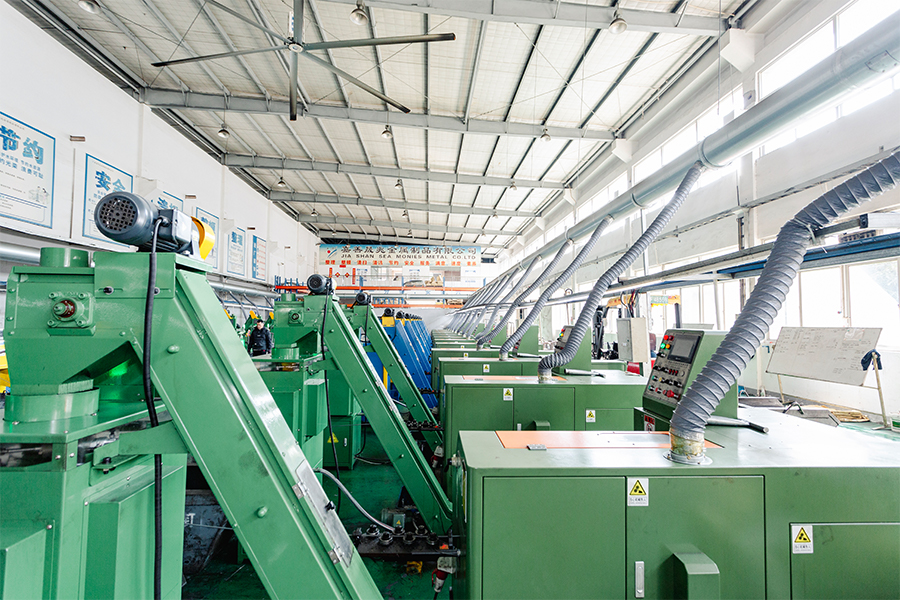
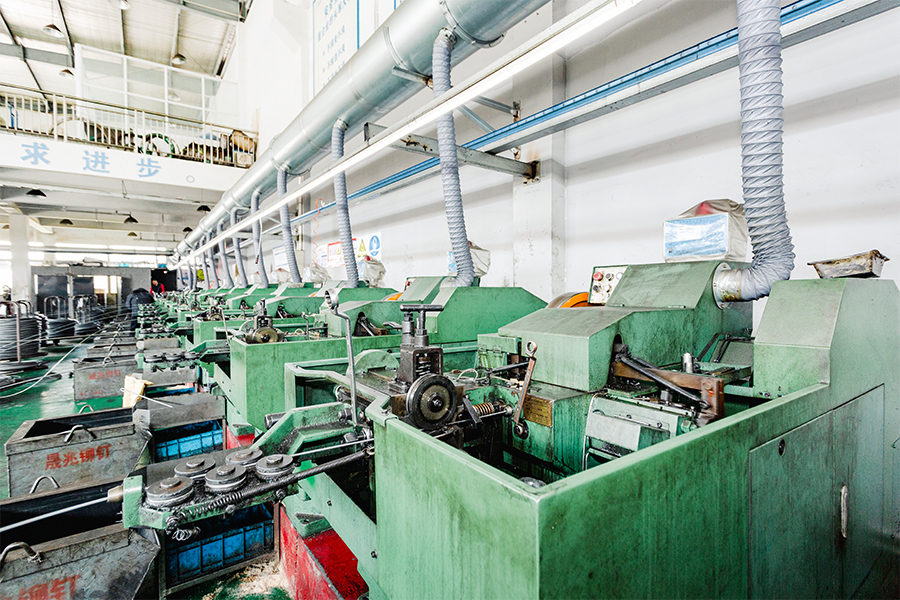
Hyödynnämme tehtaan vankkaa T&K- ja tuotantokapasiteettia, ja olemme erikoistuneet erittäin lujiin niitteihin, pultteihin, muttereihin, aluslevyihin, tappeihin, ruuveihin ja erilaisiin ei-standardeihin mukautettuihin osiin. Tuotevalikoimamme kattaa materiaalit, kuten ruostumattoman teräksen, seosteräksen, alumiiniseoksen, kuparin ja erikoisseokset hyödyntäen prosesseja, kuten kylmäpäällystystä, kuumataontaa ja CNC-työstöä. Tuotteitamme viedään yli 25 maahan, ja ne palvelevat yli 200 asiakasta.
Chance & Union on sitoutunut yhdistämään saumattomasti "Valmistettu Kiinassa" kansainvälisille markkinoille ja tarjoamaan maailmanlaajuisille asiakkaille yhden luukun kiinnitysratkaisuja tutkimuksesta ja kehityksestä massatuotantoon ammattiteknologian ja poikkeuksellisen laadun avulla. Suunnittelutiimimme soveltaa kolmiomallia järjestelmällisesti jokaiseen räätälöityyn projektiin varmistaakseen, että luonnoksestasi tulee tuotantovalmis spesifikaatio, jolla on selkeät kustannukset, läpimenoaika ja laatuvaatimukset.
6. Usein kysytyt kysymykset (FAQ)
- Q1: Mikä on vähimmäismäärä, jonka hyväksyt täysin mukautetulle epästandardille pultille?
V: Vähimmäistilausmäärämme (MOQ) vaihtelee monimutkaisuuden ja valmistusreitin mukaan. Yksinkertaisissa mukautetuissa geometrioissa, joissa käytetään kylmäsuuntausta, MOQ voi olla jopa 5 000 kappaletta. Monimutkaisille CNC-koneistetuille osille voimme ottaa vastaan jopa 500 kappaleen tilauksia. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) tarjoaa toteutettavuus- ja kustannusarvion sinun tarpeisiisi. - Q2: Kuinka varmistat, että ensimmäinen tuotantoerä vastaa asiakkaan alkuperäistä näytettä?
V: Prosessimme alkaa näytteen yksityiskohtaisella mitta- ja materiaalianalyysillä. Luomme sitten täydellisen suunnittelupiirustuksen ja "First Article Inspection" (FAI) -raportin, joka toimitetaan asiakkaan hyväksyttäväksi ennen massatuotantoa. FAI sisältää kaikki kriittiset mitat, materiaalitestitodistukset ja kovuustulokset. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) noudattaa ISO 9001 -menettelyjä näytteiden tarkistamisessa ja tuotannon vapauttamisessa. - Kysymys 3: Voitko kehittää mukautetun pultin, jossa yhdistyvät eri standardilaatujen ominaisuudet (esim. lujuusluokka 10,9 ja ruostumatonta terästä muistuttava korroosionkestävyys)?
V: Kyllä – tämä saavutetaan materiaalin korvaamisella. Voimme esimerkiksi valmistaa räätälöityjä pultteja lujasta seosteräksestä (esim. 42CrMo) ja käyttää patentoitua sinkki-alumiinipinnoitetta (Dacromet) tai ruostumatonta terästä saavuttaaksemme sekä korkean lujuuden että korroosionkestävyyden. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) tarjoaa valikoiman materiaali- ja pinnoiteyhdistelmiä, jotka vastaavat erityisiä toiminnallisia vaatimuksiasi.
Olkapultin halkaisijan toleranssin valinta tarkkuuspaikannukseen: h6, h7 tai h8 – Tasapainottava vähimmäisvälys ja kohtausten ehkäisy
Tarkkuuspaikannussovelluksissa olkapääpultti toimii sekä kiinnikkeenä että tarkkuustapina. Olkapään halkaisija sopii liitäntäreikään tai holkkiin, mikä tarjoaa tarkan säteittäisen asennon ja leikkauskuorman siirron. Olkapään halkaisijan toleranssiluokan valinta - h6, h7 tai h8 ISO 286 -standardin mukaan määrittää suoraan olakkeen ja sen liitäntäreiän välisen välyksen. Pienempi välys (tiukempi istuvuus) parantaa paikannustarkkuutta, mutta lisää kokoonpanon takertumisen, naarmuuntumisen tai naarmuuntumisen riskiä lämpölaajenemisen tai pienestä kohdistusvirheestä johtuen. Löysempi istuvuus helpottaa kokoamista ja mukautuu lämpökasvuun, mutta uhraa paikannustarkkuutta. Tämä artikkeli tarjoaa järjestelmällisen valintakehyksen, joka perustuu sovellusvaatimuksiin ja käyttöolosuhteisiin.
1. Toleranssiluokan määritelmät ja tyhjennysarvot
Seuraavassa taulukossa määritellään kolme toleranssiluokkaa sylinterimäiselle akselille (olkapäälle) ISO 286 -standardin mukaan ja niitä vastaavat välysalueet tyypilliselle liitäntäreiän toleranssille H7. Alustan koon oletetaan olevan 12 mm esimerkkiä varten; arvot asteikko nimellishalkaisijalla.
| Olkapään toleranssiluokka | Määritelmä (ISO 286) | Tyypillinen välys (halkaisija 12 mm, H7-reikä) | Sovellustyyppi |
|---|---|---|---|
| h6 | Hieno tarkkuus, tiukka istuvuus | 0 – 18 µm (keskiarvo ~ 9 µm) | Erittäin tarkka paikannus, minimaalinen välys |
| h7 | Yleinen tarkkuus, kohtalainen istuvuus | 0 – 34 µm (keskiarvo ~ 17 µm) | Vakiosijainti, hyvä istuvuuden ja kokoonpanon tasapaino |
| h8 | Kaupallinen tarkkuus, välyssovitus | 0 – 56 µm (keskiarvo ~ 28 µm) | Helppo asentaa, lämpölaajenemisasennus |
Huomautus: Todellinen välys riippuu myös reiän toleranssista. Useimmissa tarkoissa paikannussovelluksissa liitäntäreikä on määritetty H7:ksi, mikä tuottaa välyssovituksen, joka vaihtelee lähes nollasta maksimiarvoon, joka kasvaa olkapäiden toleranssin mukaan.
2. Toleranssivalintaan vaikuttavat keskeiset tekijät
Valinta h6:n, h7:n ja h8:n välillä ei ole puhtaasti tarkkuuskysymys – se on tehtävä tietyn sovellusympäristön yhteydessä. Seuraavat parametrit ovat kriittisiä valintaprosessissa.
- Paikannustarkkuusvaatimus: Jos olkapulttia käytetään kahden sellaisen osan paikantamiseen, joiden on säilytettävä samankeskisyys esimerkiksi ±0,02 mm:n sisällä, tarvitaan h6-sovitus radiaalisen välyksen minimoimiseksi. Yleisissä ohjaussovelluksissa, joissa ±0,05 mm on hyväksyttävä, h7 riittää.
- Asennustiheys ja -menetelmä: Komponentit, joita kootaan ja puretaan usein, erityisesti huoltoa vaativissa laitteissa, hyötyvät h8- tai h7-sovituksista, jotka vähentävät ruuhkautumisriskiä ja yksinkertaistavat manuaalista kokoonpanoa.
- Lämpölaajenemisero: Kun olakepultti ja vastinkomponentti on valmistettu materiaaleista, joilla on erilaiset lämpölaajenemiskertoimet (esim. teräsolake alumiinikotelossa), h7- tai h8-sovitus tarjoaa tarvittavan välyksen, joka mahdollistaa differentiaalisen laajenemisen käyttölämpötila-alueella.
- Voitelu ja pinnan viimeistely: Hyvin voideltu, hienoksi viimeistelty olkapinta kestää tiukemman istuvuuden (h6) takertumatta. Karkeat pinnat tai kuivat asennusolosuhteet vaativat löysemmän istuvuuden (h7 tai h8).
- Dynaaminen vs. staattinen lataus: Dynaamisesti kuormitetuissa nivelissä, joissa olkapää kokee suhteellista liikettä (esim. kääntösovellukset), h8 valitaan usein sallimaan vapaan pyörimisen. Staattisessa, lukitussa paikannuksessa h6 on suositeltava.
3. Valintapäätösmatriisi
Seuraava päätösmatriisi tarjoaa jäsennellyn lähestymistavan sopivan toleranssiluokan valitsemiseen sovelluksen kriittisyyden ja toimintaympäristön perusteella.
- Valitse h6 Milloin: (1) Radiaalisen paikannustoleranssi on < ±0,025 mm; (2) Kokoaminen suoritetaan valvotuissa huolto-olosuhteissa voitelulla; (3) Pariutuvilla materiaaleilla on samanlaiset lämpölaajenemiskertoimet; (4) Liitos on staattinen tai matalakierrosdynaaminen.
- Valitse h7 Milloin: (1) Radiaalisen paikannustoleranssi on ±0,025–0,05 mm; (2) Odotettavissa on kohtalainen kokoonpano- ja purkutiheys; (3) Tarvitaan tasapaino tarkkuuden ja kokoonpanon helppouden välillä; (4) Tämä on yleisin valinta yleisiin tarkkoihin paikannussovelluksiin.
- Valitse h8 Milloin: (1) Säteittäisen paikannustoleranssi on > ±0,05 mm tai ei kriittinen; (2) Toistuva kokoaminen/purkaminen vaaditaan; (3) Olkapää on alttiina lämpölaajenemiselle suurista lämpötilanvaihteluista; (4) Olkapää toimii kääntö- tai liukuohjaimena suhteellisella liikkeellä.
4. Käytännön esimerkki
Harkitse olkapulttia, jota käytetään kiinnityslevyn kohdistustappina, joka on poistettava päivittäin puhdistusta varten. Levy on alumiinia (CTE 23 μm/m°C) ja olakepultti karkaistua terästä (CTE 12 μm/m°C). Käyttölämpötila vaihtelee 10°C - 40°C. Halkaisijaltaan 12 mm:n olake, joka on altistettu 30 °C:n lämpötilan nousulle, kokee differentiaalisen laajenemisen noin 30 °C × (23-12) × 10-6 × 12 mm = 0,004 mm (4 um). Tämä ero pienentää tehokkaasti välystä. Tässä tapauksessa h6 on hyväksyttävä, jos teline on voideltu ja sitä käsitellään huolellisesti; h7 on turvallisempi valinta, jos valaisinta käsitellään karkeasti tai likaisissa olosuhteissa.
5. Valmistus ja laatunäkökulma
Tasaisten olakkeen halkaisijatoleranssien saavuttaminen h6-tasolla tai sitä tiukemmilla tasoilla edellyttää tarkkaa koneistusta ja tiukkaa tarkastusta. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) on SEA Monies Metal Co., Ltd.:n alainen perheyritys, joka on perinyt 20 vuoden perhekokemuksen ja laatuperinnön metallien valmistuksessa. Shengzhao Metalin vahvaan tuotantokapasiteettiin ja toimitusketjun etuihin tukeutuen olemme erikoistuneet korkealaatuisten metallituotteiden T&K-toimintaan, tuotantoon ja maailmanlaajuiseen myyntiin. Perheen pyrkimyksenä tarkkuuteen, tiukkaan työasenteeseen ja pitkäaikaiseen sitoutumiseen toimitamme vakaita ja luotettavia tuotteita ja palveluita asiakkaille kaikkialla maailmassa.
Hyödynnämme tehtaan vankkaa T&K- ja tuotantokapasiteettia, ja olemme erikoistuneet erittäin lujiin niitteihin, pultteihin, muttereihin, aluslevyihin, tappeihin, ruuveihin ja erilaisiin ei-standardeihin mukautettuihin osiin. Tuotevalikoimamme kattaa materiaalit, kuten ruostumattoman teräksen, seosteräksen, alumiiniseoksen, kuparin ja erikoisseokset hyödyntäen prosesseja, kuten kylmäpäällystystä, kuumataontaa ja CNC-työstöä. Tuotteitamme viedään yli 25 maahan, ja ne palvelevat yli 200 asiakasta.
Chance & Union on sitoutunut yhdistämään saumattomasti "Valmistettu Kiinassa" kansainvälisille markkinoille ja tarjoamaan maailmanlaajuisille asiakkaille yhden luukun kiinnitysratkaisuja tutkimuksesta ja kehityksestä massatuotantoon ammattiteknologian ja poikkeuksellisen laadun avulla. Olkapulteille, jotka vaativat tarkkaa olkapäätoleranssin hallintaa, tarjoamme täydelliset tarkastusraportit, mukaan lukien CMM-mittaustiedot kriittisille mitoille.
6. Usein kysytyt kysymykset (FAQ)
- Kysymys 1: Voinko käyttää olkapulttia, jossa on h6 olake alumiinireiässä, vaarantamatta takavarikointia?
V: Kyllä, edellyttäen, että reikä on koneistettu H7:ään, pinnat ovat hyvin voideltuja (mieluiten tarttumista estävällä aineella) ja kokoonpano suoritetaan hitaasti valvotussa ympäristössä. Jos pulttia kuitenkin puretaan ja kootaan uudelleen usein, h7:ää suositellaan puristumisriskin vähentämiseksi. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) voi tarjota räätälöityjä olkapultteja, joissa on optimoitu pintakäsittely ja pinnoitteet (esim. sähkötön nikkeli) vähentämään ryppyjä. - Kysymys 2: Mikä on standardi liitäntäreiän toleranssi olakepultille, joka on määritetty h7 olakkeella?
V: H7-olakkeen vakiovastausreiän toleranssi on H7, mikä tuottaa välyssovituksen, joka on luokiteltu "tiiviiksi juoksuksi" tai "tarkkuusvälyksi". Tätä yhdistelmää käytetään laajalti työstökoneiden kiinnitys- ja meistisarjoissa. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) voi toimittaa yhteensopivia sarjoja olkapultteja ja holkkeja tai kohdistuslevyjä, jotka on porattu H7:ään tasaisen sovituksen varmistamiseksi. - Q3: Kuinka määritän olkapäätoleranssin, jos sovelluksellani on sekä suuri tarkkuus että korkea lämpölaajeneminen?
V: Tällaisissa tapauksissa olkapään toleranssi ei yksinään riitä – sinun on otettava huomioon reikätoleranssi ja välys äärimmäisissä lämpötiloissa. Korkean tarkkuuden ja lämpölaajenemisen kannalta suositeltu lähestymistapa on h6, jonka reikätoleranssi on H8, mikä tarjoaa hieman enemmän välystä kuin H7-reikä, samalla kun olkapää pysyy tiukkana. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) voi auttaa laskemaan tarvittavan välyksen ja valitsemaan optimaalisen toleranssiyhdistelmän käyttöalueellesi.